
 EN
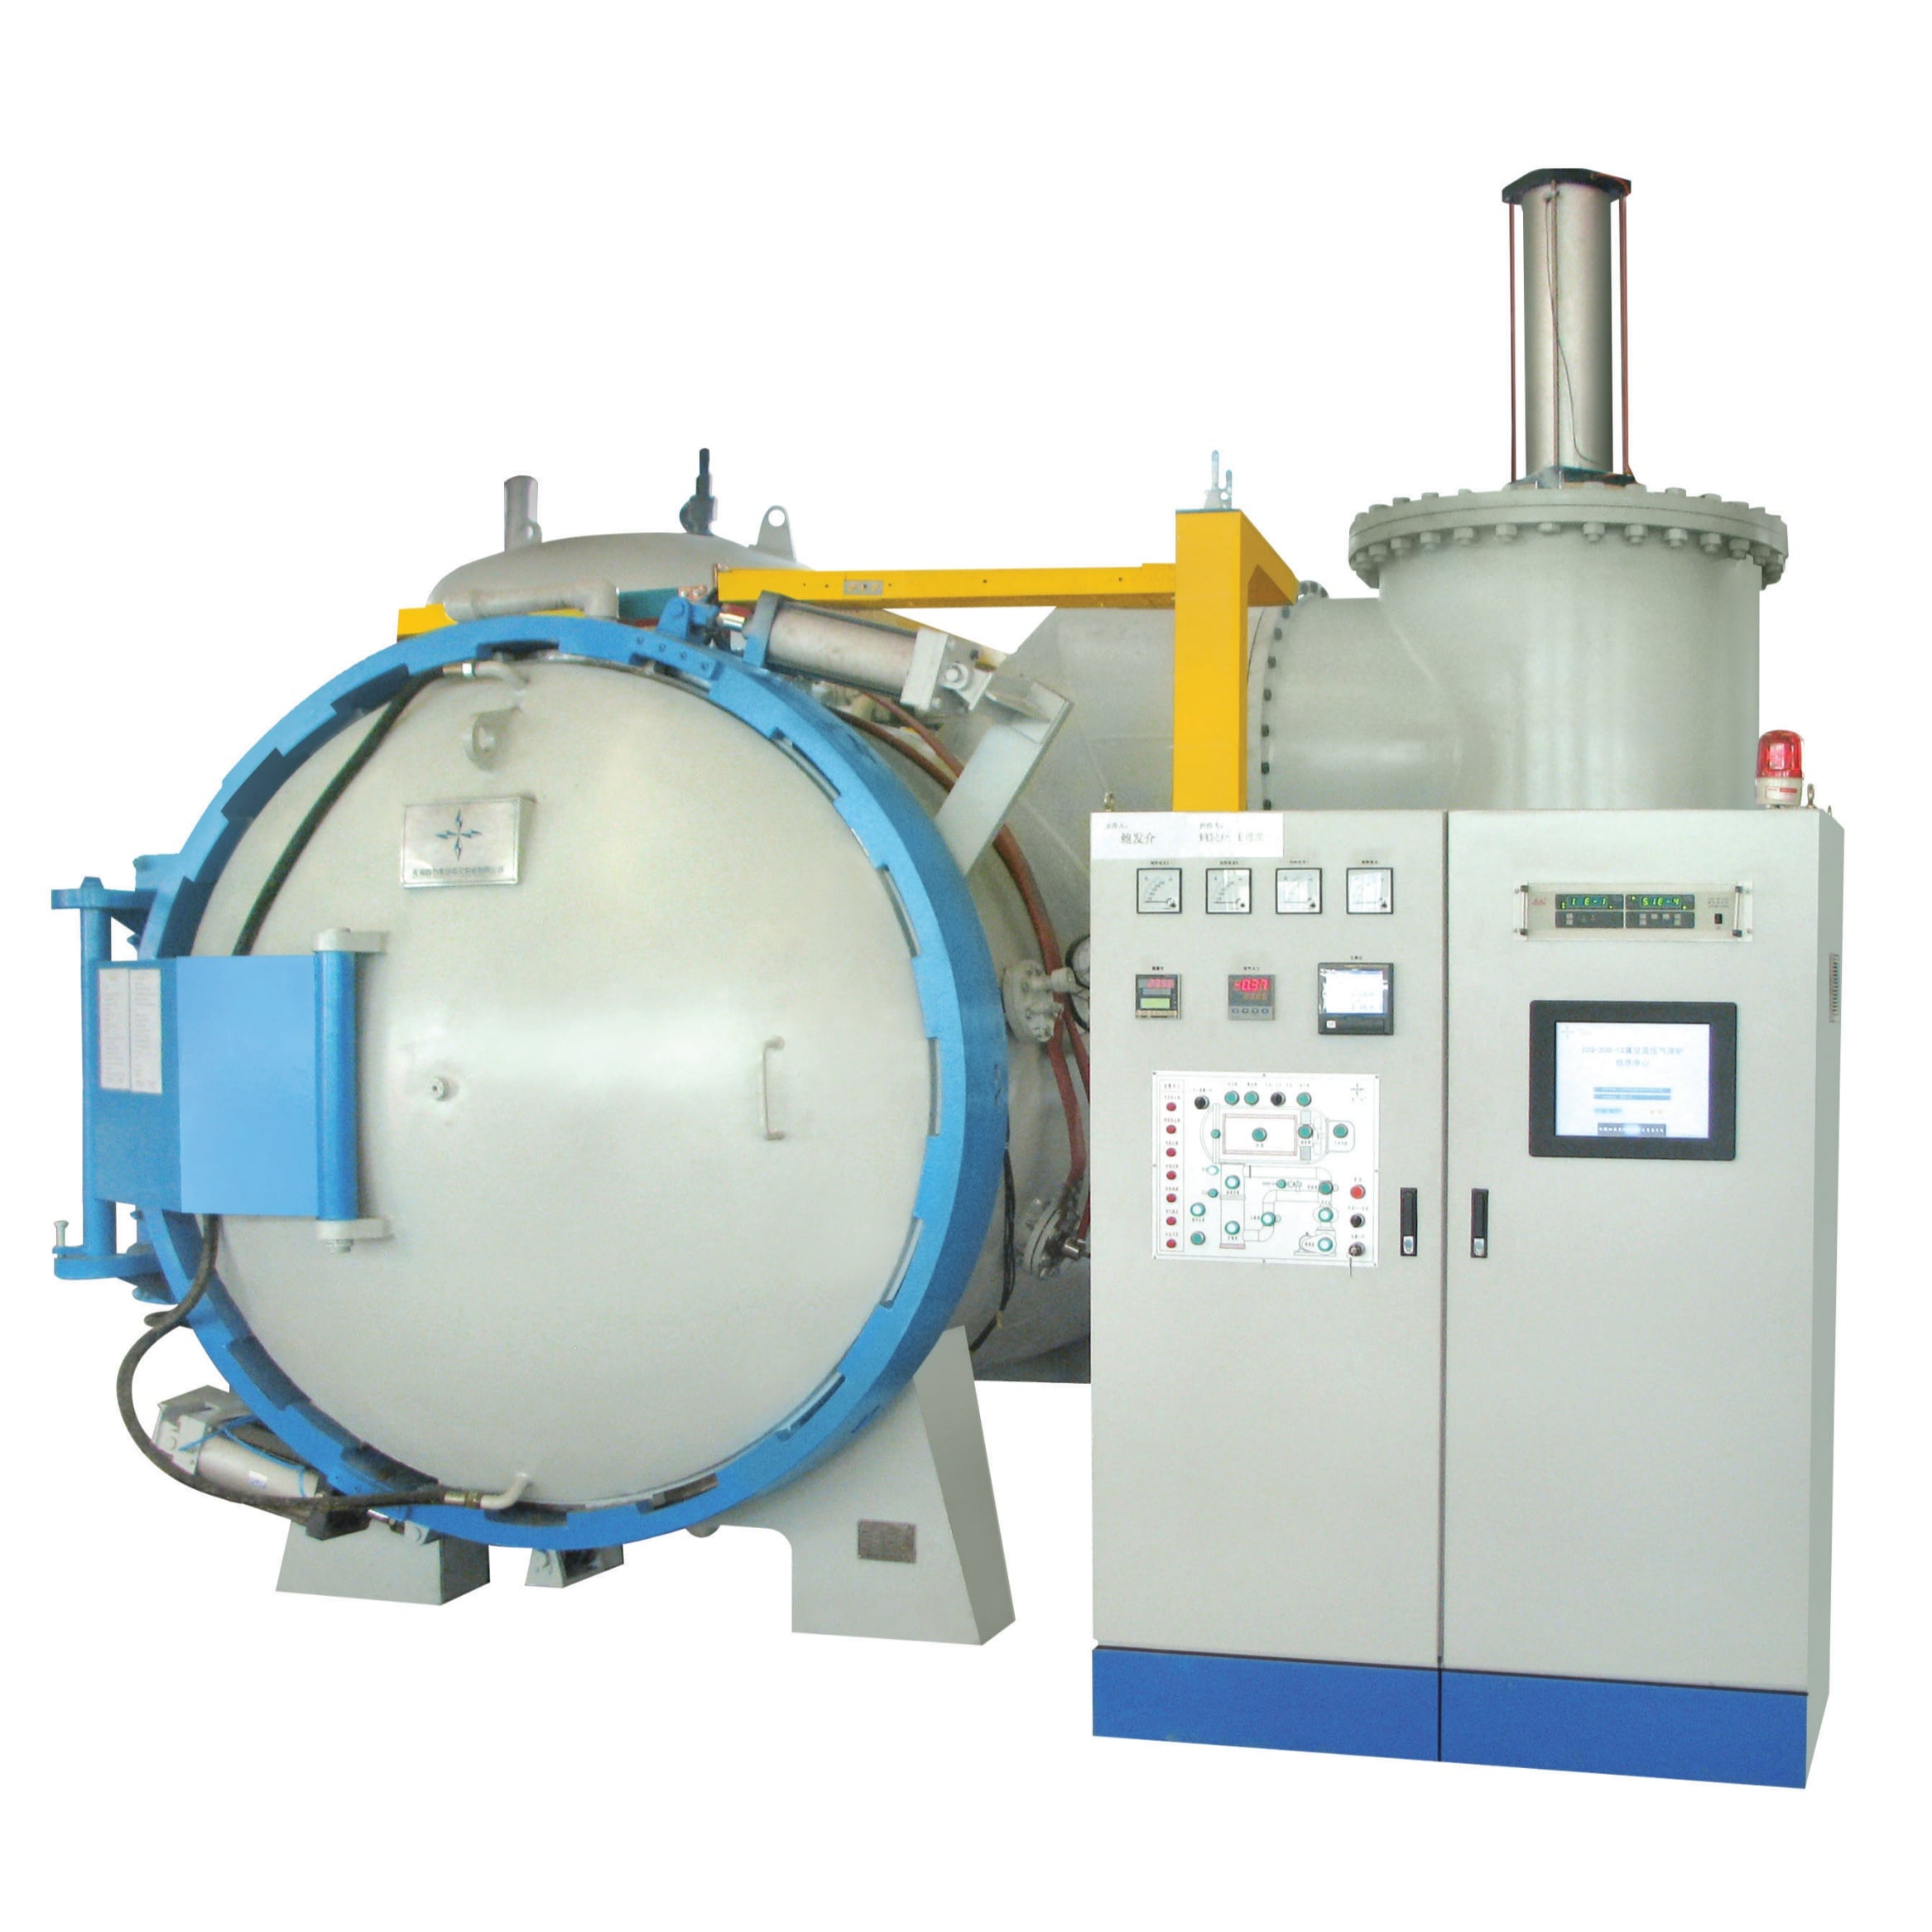
Thị trường lò tôi luyện chân không bằng khí đại diện cho một bước tiến quan trọng trong xử lý nhiệt công nghiệp, cho phép các nhà sản xuất đạt được tốc độ làm nguội mà các phương pháp thông thường không thể sánh kịp. Việc hiểu rõ cách lò tôi bằng khí trong chân không đạt được những tốc độ làm nguội nhanh này đòi hỏi phải xem xét các cơ chế cơ bản phân biệt công nghệ này với các phương pháp tôi truyền thống. Lò tôi bằng khí trong chân không hoạt động bằng cách kết hợp điều kiện khí quyển được kiểm soát cùng quản lý dòng khí chính xác, từ đó mang lại khả năng tôi cứng kim loại vượt trội và giảm biến dạng — những yếu tố trực tiếp ảnh hưởng đến chất lượng chi tiết và hiệu quả sản xuất.
Tốc độ làm nguội nhanh trong lò tôi khí chân không bắt nguồn từ sự phối hợp chính xác giữa các yếu tố: điều khiển áp suất, quản lý nhiệt và tuần hoàn khí trơ. Khi các chi tiết được gia nhiệt đến nhiệt độ chính xác trong lò tôi khí chân không, giai đoạn làm nguội bắt đầu bằng việc đưa khí trơ — thường là nitơ hoặc argon — vào một cách có kiểm soát ở áp suất cao. Điều này tạo ra môi trường truyền nhiệt hiệu quả cao, nhờ đó lò tôi khí chân không đảm bảo độ đồng đều vượt trội trong quá trình làm nguội trên các hình dạng phức tạp, đồng thời ngăn ngừa các vấn đề như tôi cứng bề mặt và tôi mềm lõi vốn thường gặp khi sử dụng phương pháp tôi trong dầu.
Điều khiển áp suất và động lực học khí
Việc đưa khí vào ở áp suất cao
Lò tôi luyện chân không làm nguội bằng khí đạt được quá trình làm nguội tăng tốc thông qua việc kiểm soát chính xác áp suất khí trơ được đưa vào buồng. Khi lò tôi luyện chân không làm nguội bằng khí đưa khí nitơ hoặc argon đã nén vào sau khi đạt đến nhiệt độ tối ưu, các phân tử khí bao quanh các bộ phận nóng sẽ tạo thành một môi trường làm nguội mạnh mẽ có độ dẫn nhiệt cao hơn đáng kể so với không khí. Môi trường có áp suất được kiểm soát này trong lò tôi luyện chân không làm nguội bằng khí đảm bảo rằng nhiệt được truyền đi từ bề mặt chi tiết gia công một cách nhanh chóng và đồng đều, ngăn ngừa các gradient nhiệt gây biến dạng và ứng suất dư trong các chi tiết đã tôi.
Tối ưu hóa chu kỳ áp suất
Các hệ thống lò tôi trong chân không bằng khí có khả năng làm nguội nâng cao sử dụng chiến lược tăng áp suất theo từng giai đoạn nhằm cải thiện thêm hiệu suất làm nguội. Lò tôi trong chân không bằng khí tăng dần áp suất khí theo các đường cong đã được lập trình, tối ưu hóa sự cân bằng giữa tốc độ làm nguội và độ ổn định về kích thước. Việc quản lý áp suất tinh vi này là yếu tố phân biệt lò tôi trong chân không bằng khí hiện đại với các hệ thống đơn giản hơn, cho phép người vận hành điều chỉnh hồ sơ làm nguội phù hợp với từng loại hợp kim và hình dạng chi tiết cụ thể. Khả năng điều chỉnh các thông số áp suất khiến lò tôi trong chân không bằng khí trở nên linh hoạt trong nhiều ứng dụng công nghiệp khác nhau, từ các bộ phận hàng không vũ trụ đến các chi tiết truyền động ô tô.
Điều kiện chân không và việc nâng cao truyền nhiệt
Lợi ích từ việc loại bỏ oxy
Lò tôi luyện làm nguội bằng khí chân không loại bỏ oxy trong khí quyển, điều này là yếu tố cơ bản để đạt được đặc tính làm nguội vượt trội của nó. Trong lò tôi luyện làm nguội bằng khí chân không, việc thiếu oxy ngăn ngừa hiện tượng oxy hóa bề mặt và mất carbon trong giai đoạn nung nóng, cho phép lò tôi luyện làm nguội bằng khí chân không duy trì bề mặt kim loại nguyên vẹn nhằm tăng hiệu quả truyền nhiệt trong quá trình tôi luyện. Môi trường nhiệt sạch do lò tôi luyện làm nguội bằng khí chân không tạo ra trực tiếp góp phần nâng cao tốc độ làm nguội vì bề mặt bảo vệ của các chi tiết có thể trao đổi nhiệt mà không bị lớp oxit cản trở.
Quản lý khí quyển có kiểm soát
Mọi lò tôi chân không làm nguội bằng khí đều được trang bị hệ thống điều khiển khí tinh vi, giúp duy trì thành phần khí quyển chính xác trong suốt các chu kỳ gia nhiệt và làm nguội. Lò tôi chân không làm nguội bằng khí loại bỏ hoàn toàn không khí và độ ẩm còn sót lại trước khi đưa khí làm nguội vào, đảm bảo độ tinh khiết tuyệt đối của môi trường nhiệt. Độ chính xác về thành phần khí quyển này cho phép lò tôi chân không làm nguội bằng khí đạt được tốc độ làm nguội ổn định từ mẻ này sang mẻ khác — yếu tố then chốt đối với các ngành công nghiệp yêu cầu dung sai kích thước chặt chẽ và tính chất vật liệu có thể dự báo được. Khả năng điều khiển của lò tôi chân không làm nguội bằng khí vượt trội so với các lò khí quyển thông thường, khiến nó trở thành lựa chọn ưu tiên cho các ứng dụng mang tính sống còn.
Quản lý nhiệt và thiết kế hệ thống
Tuần hoàn khí và thu nhiệt
Lò tôi luyện chân không bằng khí sử dụng các hệ thống tuần hoàn khí chuyên biệt, liên tục di chuyển khí tôi luyện qua bề mặt các chi tiết trong giai đoạn làm nguội. Cơ chế đối lưu cưỡng bức trong lò tôi luyện chân không bằng khí làm tăng đáng kể tốc độ loại bỏ nhiệt so với các phương pháp làm nguội thụ động. Thiết kế lò tôi luyện chân không bằng khí tích hợp nhiều cổng khí và bộ định hướng dòng chảy nhằm đảm bảo việc làm nguội đồng đều ngay cả trên các chi tiết có hình dạng phức tạp, bao gồm các khoang rỗng bên trong và lỗ mù. Khả năng tuần hoàn này giải thích vì sao lò tôi luyện chân không bằng khí có thể đạt tốc độ làm nguội từ 50 đến 100 độ Celsius mỗi giây, tùy thuộc vào kích thước phôi và các thông số của khí.
Giám sát nhiệt độ và điều khiển phản hồi
Các hệ thống lò tôi trong chân không bằng khí hiện đại được trang bị đo nhiệt độ tích hợp và điều khiển vòng kín, liên tục điều chỉnh áp suất và lưu lượng khí dựa trên dữ liệu nhiệt thời gian thực. Lò tôi trong chân không bằng khí tự động phản ứng khi có sai lệch so với đường cong làm nguội đã lập trình, duy trì tốc độ làm nguội tối ưu trong suốt chu kỳ tôi. Khả năng thích ứng này của lò tôi trong chân không bằng khí ngăn ngừa hiện tượng làm nguội quá mức gây nứt hoặc làm nguội không đủ dẫn đến khuyết tật vi cấu trúc. Các kỹ thuật viên công nghiệp tin cậy độ chính xác này vì lò tôi trong chân không bằng khí biến quá trình làm nguội từ một thao tác thủ công mang tính phỏng đoán thành một chức năng kỹ thuật có thể lặp lại và kiểm soát được.
Câu hỏi thường gặp
Lò tôi trong chân không bằng khí thường đạt được tốc độ làm nguội bao nhiêu?
Lò tôi khí chân không thường đạt tốc độ làm nguội từ 50 đến 100 độ Celsius mỗi giây, tùy thuộc vào kích thước chi tiết, áp suất khí được thiết lập và thành phần vật liệu. Các chi tiết nhỏ hơn và áp suất cao hơn cho phép lò tôi khí chân không đạt tới đầu cao của dải tốc độ này, trong khi các phôi lớn hơn sẽ làm nguội chậm hơn một chút do giới hạn khối lượng nhiệt. Tốc độ làm nguội của lò tôi khí chân không vượt trội hơn các phương pháp tôi dầu thông thường, đồng thời tránh được nguy cơ cháy nổ và độ phức tạp trong xử lý thải liên quan đến các chất làm nguội gốc dầu mỏ.
Lò tôi khí chân không ngăn biến dạng chi tiết trong quá trình làm nguội nhanh như thế nào?
Lò tôi bằng khí trong chân không đạt được làm mát đồng đều trên tất cả các bề mặt cùng lúc, giảm thiểu chênh lệch nhiệt độ gây biến dạng. Hệ thống tuần hoàn khí của lò tôi bằng khí trong chân không phân phối làm mát một cách đồng đều trên toàn bộ hình học phức tạp, ngăn ngừa sự khác biệt về tốc độ làm mát cục bộ vốn thường xảy ra trong phương pháp tôi ngâm. Ngoài ra, khả năng điều khiển áp suất và đường cong làm mát của lò tôi bằng khí trong chân không cho phép người vận hành làm chậm tốc độ làm mát ở các giai đoạn then chốt, từ đó quản lý chiến lược các ứng suất cơ học dẫn đến cong vênh và nứt gãy.
Những vật liệu nào hưởng lợi nhiều nhất từ công nghệ lò tôi bằng khí trong chân không?
Thép tốc độ cao, thép dụng cụ, thép không gỉ và các hợp kim chuyên dụng yêu cầu kiểm soát chính xác cấu trúc vi mô được hưởng lợi đáng kể từ môi trường lò tôi bằng khí trong chân không. Lò tôi bằng khí trong chân không loại bỏ hiện tượng oxy hóa làm suy giảm các tính chất bề mặt quan trọng đối với dụng cụ cắt và các bề mặt chịu mài mòn, do đó rất phù hợp cho các ứng dụng trong hàng không vũ trụ, ô tô, y tế và chế tạo dụng cụ chính xác. Việc làm nguội có kiểm soát của lò tôi bằng khí trong chân không cũng thích hợp cho các hợp kim titan và các siêu hợp kim nền niken, vốn đòi hỏi xử lý nhiệt cẩn thận để duy trì các tính chất vật liệu mong muốn.
