
 EN
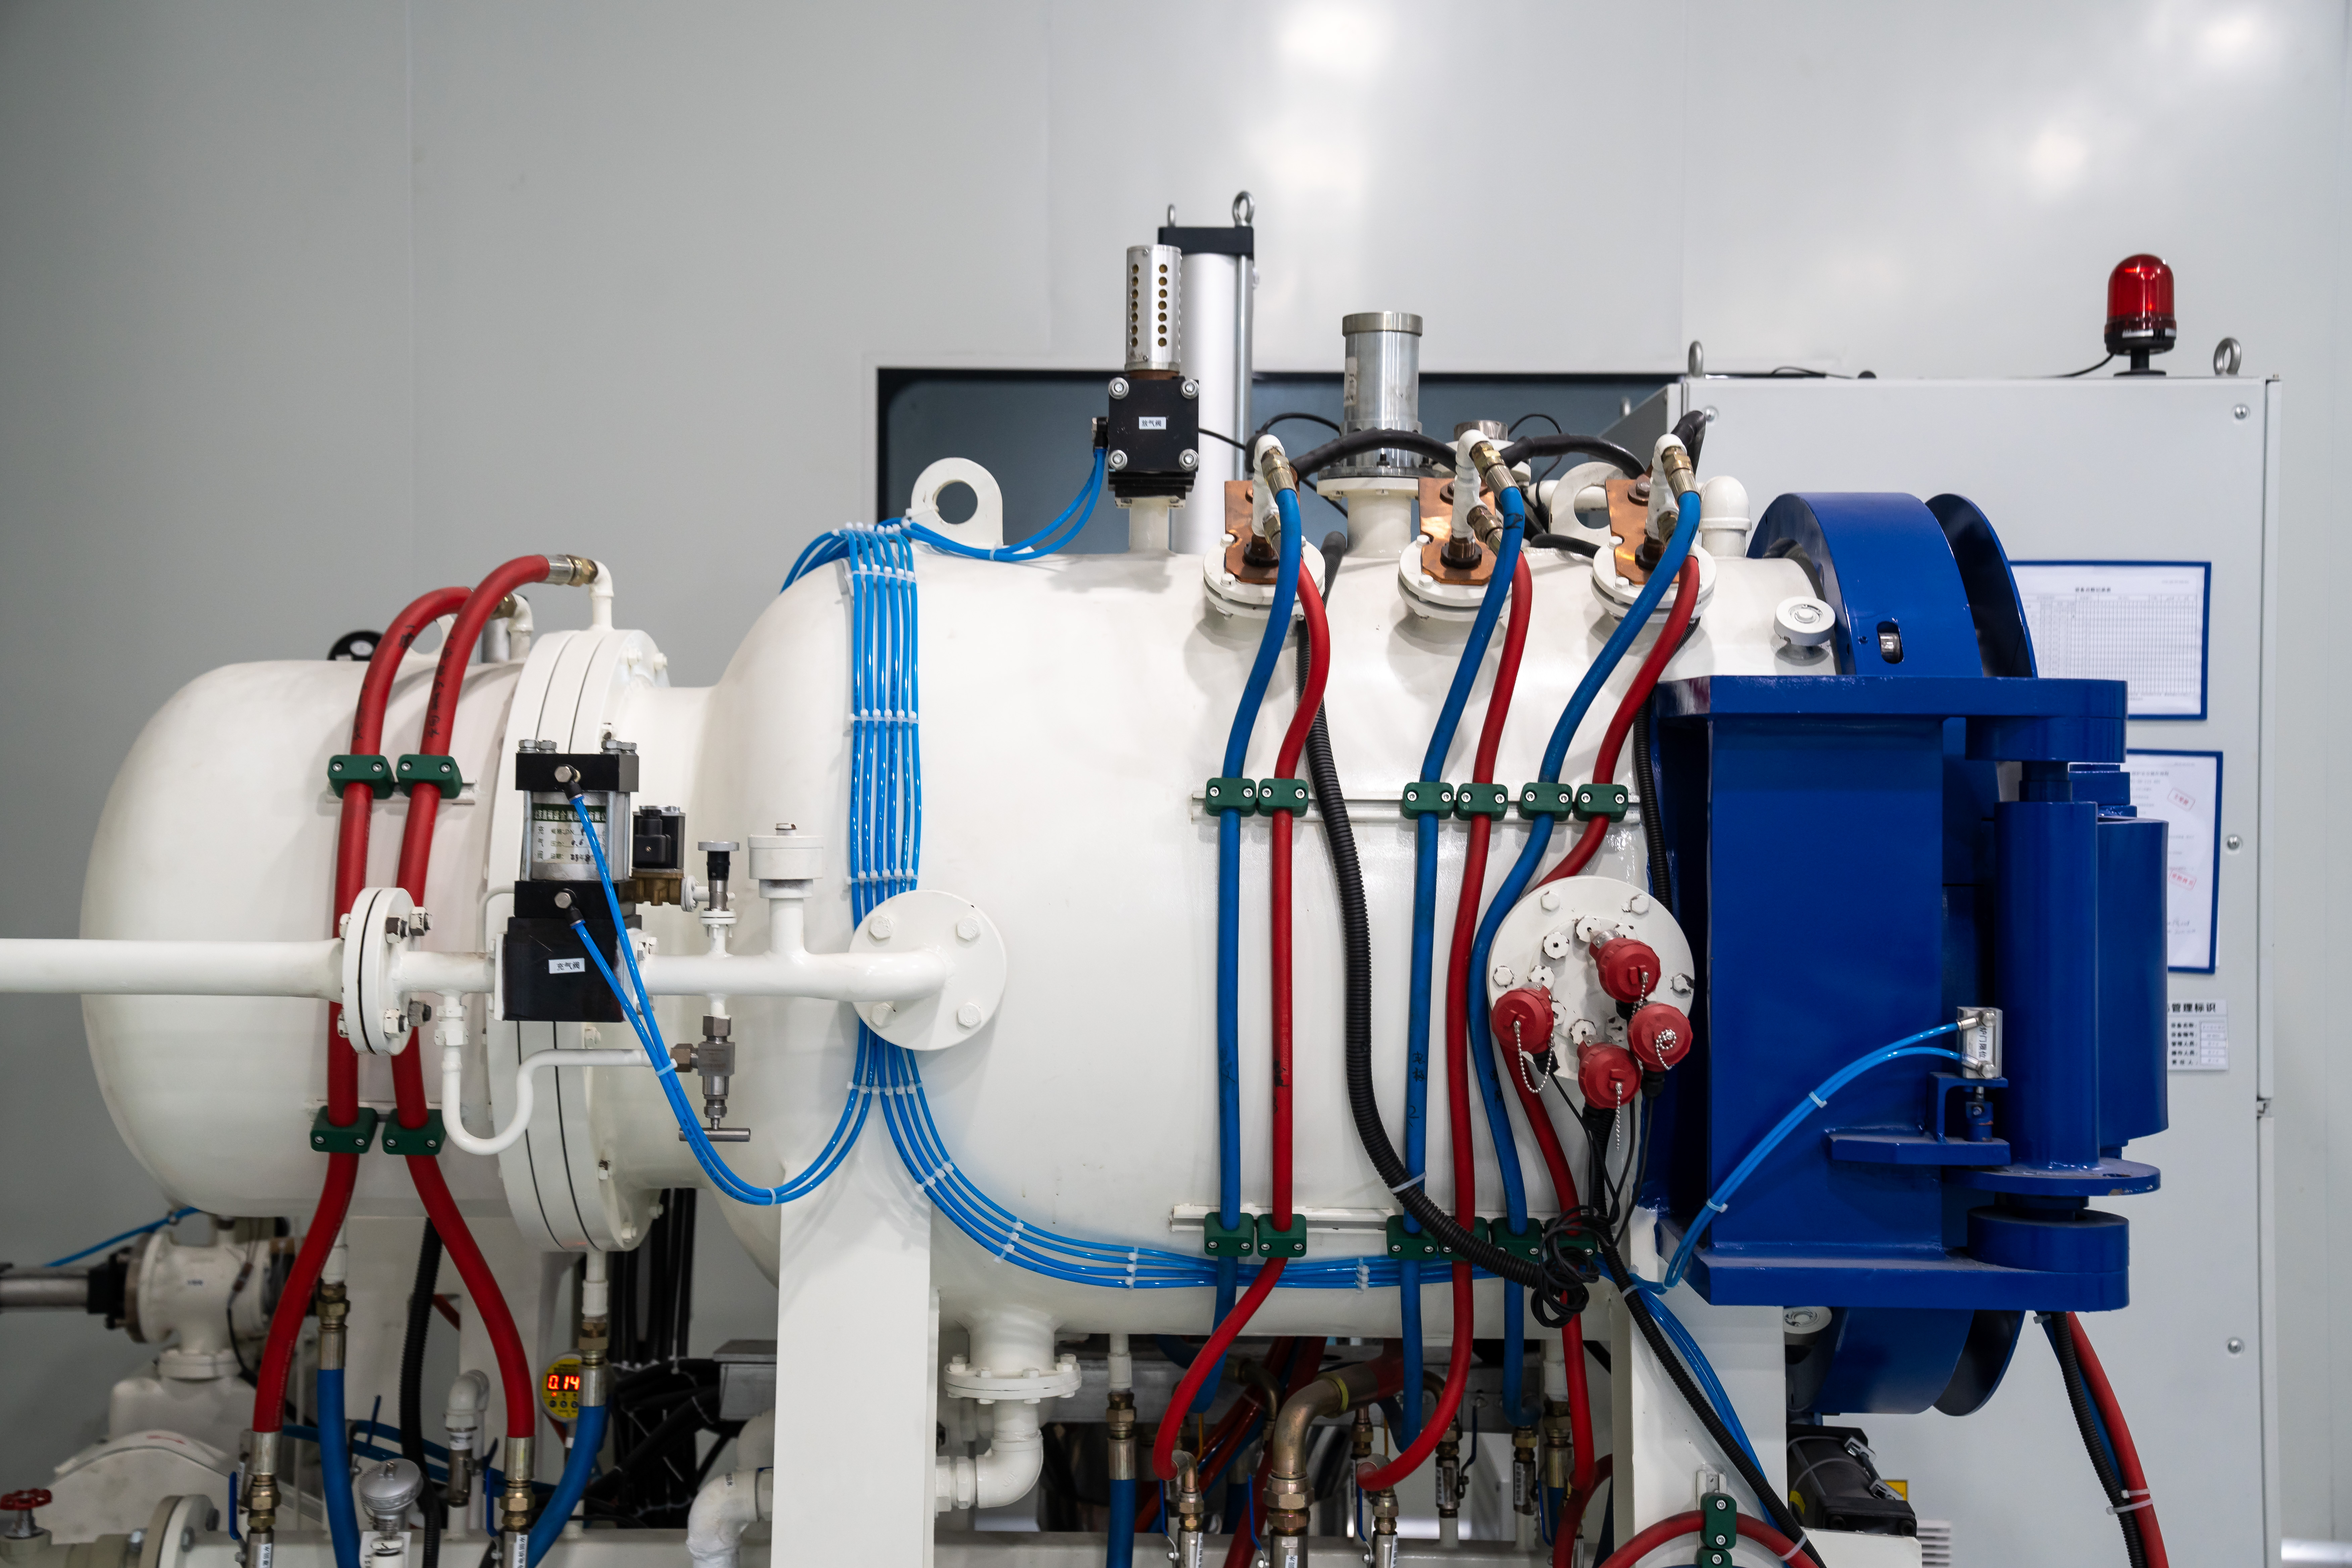
يمثل تشوه الأجزاء أحد أكبر التحديات في عمليات التصنيع الدقيق ومعالجة الحرارة. وعندما تتعرض المكونات للتصليب والتبريد، يمكن أن تؤدي توزيع الإجهادات غير المنتظم والتدرجات الحرارية إلى الالتواء والانحناء والانزياحات البعدية التي تُضعف الوظيفة وتتطلب إصلاحًا مكلفًا أو التخلّي عن القطعة. فرن تبريد غازي فراغي يحلّ هذا الأمرَ الحرجَ فرن التبريد الغازي المفرغ من خلال توفير تبريدٍ خاضعٍ للرقابة ومتجانسٍ يقلّل التشوه بشكلٍ كبيرٍ مع الحفاظ على الفوائد المعدنية الناتجة عن التصليب السليم.
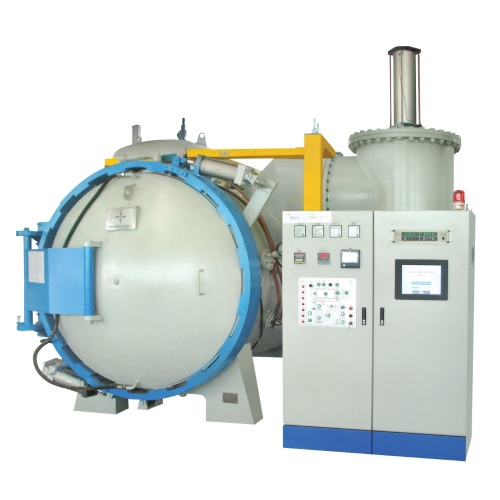
تَعمَل أفران إخماد الغاز في الفراغ وفق مبدأٍ أساسيٍّ يختلف تمامًا عن طرق الإخماد التقليدية باستخدام الزيت أو الماء. وبدمج بيئة فراغ خاضعة للرقابة مع تبريد غاز خامل مُضبوط بدقة، تقلِّل هذه التكنولوجيا الأكسدة إلى الحد الأدنى، وتلغي تلوث السوائل، وتتيح خفض درجة الحرارة بسرعةٍ مع الحفاظ على انتظامه عبر كامل حجم القطعة. وفهم طريقة عمل فرن إخماد الغاز في الفراغ وأسباب قدرته على تقليل التشوه أمرٌ جوهريٌّ للمصنِّعين الذين يسعون إلى تحسين مؤشرات الجودة، وخفض نسب الهدر، وتعزيز موثوقية المنتجات في التطبيقات الصعبة.
كيف يقلِّل التبريد الخاضع للرقابة من التشوه
التوزيع المنتظم لدرجة الحرارة في عمليات أفران إخماد الغاز في الفراغ
يُنشئ فرن إخماد الفراغ بالغاز بيئة حرارية خاضعة للرقابة توزّع التبريد بشكل متجانس على جميع الأسطح والأقسام الداخلية لقطعة العمل. وعلى عكس الإخماد بالغمر، حيث يمكن أن يكون تماس السائل غير متسق بسبب هندسة القطعة وأنماط دوران السائل، يستخدم فرن إخماد الفراغ بالغاز غازاً خاملاً مضغوطاً يتدفق حول الأشكال المعقدة ومن خلالها بثبات قابل للتنبؤ به. ويؤدي هذا التبريد المتجانس مباشرةً إلى الحد من التدرجات الحرارية، التي تُعد العامل الرئيسي في تراكم الإجهادات المتبقية والتشوه اللاحق أثناء دورة التصلب.
تخفيض الإجهادات عبر التبريد المتوازن
تَعمَل أفران إخماد الغاز في الفراغ عند ضغوط وسرعات غازية خاضعة للرقابة، ما يسمح للمهندسين بضبط معدلات التبريد لتتوافق مع متطلبات انتقال الحرارة المحددة لكل سبيكة وهيئة قطعة. ويؤدي الإخماد الأبطأ والأكثر انتظامًا عبر فرن إخماد الغاز في الفراغ إلى الحد من شدة إجهادات التحوُّل الطوري مقارنةً بالإخماد العنيف في الزيت أو الماء. وبفضل آلية التبريد المتوازنة هذه، تتوزَّع إجهادات التحوُّل بشكل أكثر انتظامًا عبر حجم القطعة بأكمله، مما يمنع تركُّز الإجهادات في مناطق محددة والذي يؤدي عادةً إلى التشوه والتشقُّق والانحراف البُعدي في عمليات المعالجة الحرارية التقليدية.
تكنولوجيا أفران إخماد الغاز في الفراغ والتحكم في الجو المحيط
القضاء على الأكسدة وتدهور السطح
تحافظ أفران التبريد الغازي المفرغة على بيئة منخفضة الأكسجين أثناء مراحل التسخين والتبريد، مما يمنع أكسدة السطح وفقدان الكربون التي قد تُعقِّد عمليات المعالجة اللاحقة وتقلل من عمر التعب. ويُكوِّن الغاز الخامل المستخدم في هذه الأفران — مثل النيتروجين أو الأرجون عادةً — غلافًا واقيًا يضمن اتساق التركيب الكيميائي للسطوح في جميع المناطق المكشوفة. ولا يؤدي هذا التحكم في الغلاف الجوي إلى تحسين جودة السطح وإلغاء الحاجة إلى خطوات تنظيف إضافية فحسب، بل يسهم أيضًا في تحقيق خصائص مادية أكثر انتظامًا، ما يجعل القطع أقل عرضة للتشوه مقارنةً بتلك المعالَجة في البيئات التقليدية.
إدارة دقيقة للضغط وتدفُّق الغاز
تتميَّز أنظمة أفران التبريد بالغاز في الفراغ الحديثة بوجود وحدات تحكُّم قابلة للبرمجة، والتي تُعدِّل ضغط الغاز ومعدل تدفُّقه أثناء دورة التبريد لتتناسب مع كل مرحلة من مراحل عملية التحوُّل. ففي المرحلة الأولى من التبريد السريع، يُسرِّع ارتفاع الضغط ومعدل التدفُّق إزالة الحرارة من السطح، بينما يحافظ فرن التبريد بالغاز في الفراغ على ظروف خاضعة للرقابة لمنع حدوث صدمة حرارية مفرطة. وعندما يبرد القطعة وتقترب المناطق الداخلية منها من منطقة التحوُّل الحرجة، يمكن لفرن التبريد بالغاز في الفراغ أن يقلِّل من سرعة الغاز للسماح بتبريدٍ أكثر تدرُّجًا وتخفيف الإجهادات، ما يُنشئ ملفًّا حراريًّا مُصمَّمًا خصيصًا يقلِّل التشوه إلى أدنى حدٍّ ممكنٍ للمادة والهندسة المُعالَجة المحدَّدة.
الفوائد الصناعية الناتجة عن الحد من التشوه باستخدام أنظمة أفران التبريد بالغاز في الفراغ
الدقة البُعدية والتسامحات الأضيق
الأجزاء التي تُعالَج في فرن إخماد غازي خلوي تُظهر تباينًا أصغر بكثير في الأبعاد بعد المعالجة مقارنةً بطرق الإخماد التقليدية، ما يمكّن المصنّعين من الالتزام بتسامحات أضيق دون الحاجة إلى عمليات تشطيب ثانوية. وعندما يقلّل فرن الإخماد الغازي الخلوي التشوه من ٠٫٠٠٥ بوصة إلى ٠٫٠٠١ بوصة أو أقل على السمات الحرجة، فإن الأثر على المراحل التالية يشمل خفض تكاليف الجلخ والتشذيب والتشغيل الآلي الثانوي. أما بالنسبة لحلقات المحامل الدقيقة وأسنان التروس وفتحات المكونات الهيدروليكية، فإن الاستقرار البُعدي الذي يوفّره فرن الإخماد الغازي الخلوي ينعكس مباشرةً في تحسُّن دقة تركيب القطع وتقليل الهدر وتعزيز أداء المنتج أثناء التشغيل.
إطالة عمر الأدوات وتقليل دورات إعادة المعالجة
عندما تبقى الأجزاء أقرب ما يمكن إلى الأبعاد المحددة بعد المعالجة الحرارية، تزداد عمر الأدوات لأن عمليات الطحن والتشطيب تواجه تباينًا أقل في المواد وازدهارًا مفرطًا في إزالة السماكة. ويقلل فرن التبريد الغازي بالفراغ بشكل كبير من معدل إعادة التصنيع المرتبط بالتشوه خارج الحدود المسموح بها، مما يحرر الطاقة الإنتاجية لإنجاز أعمال مُجدية ويعجّل من معدل الإنجاز. ويشير المصنعون الذين يستخدمون أفران التبريد الغازي بالفراغ إلى خفض زمن الدورة بنسبة تتراوح بين ١٥ و٣٠ في المئة، وذلك بسبب حاجة عدد أقل من الأجزاء إلى دورات التصحيح، ولأن فرن التبريد الغازي بالفراغ يمكّن من كفاءة جدولة العمليات دون التأخير غير المتوقع الناتج عن الهدر وإعادة التصنيع اللذين تفرضهما طرق التبريد التقليدية.
أداء المادة وثبات الخصائص الميكانيكية
توفر أفران التبريد بالغاز في الفراغ أنماط صلادة وخصائص لبّية متسقةٌ بشكلٍ ملحوظٍ من قطعةٍ إلى أخرى ومن دفعةٍ إلى أخرى، لأن بيئة التبريد الخاضعة للرقابة تلغي الفوضى الحرارية التي تُسبِّب تشكُّل نطاقات الصلادة والبقع اللينة في القطع المبرَّدة تقليديًّا. وهذه الاتساق يعني أن مقاومة التعب، ومقاومة الصدمات، وأداء التآكل تصبح قابلةً للتنبؤ بها وقابلةً للقياس، ما يمكِّن المهندسين من التصميم بثقةٍ وتجنُّب تحديد مواصفاتٍ مبالغٍ فيها. كما أن المكونات التي تُصلَّب في أفران التبريد بالغاز في الفراغ تتعرَّض لفشلٍ مبكِّرٍ أقلّ في الخدمة الميدانية، مما يقلِّل المطالبات الضمانية ويعزِّز سمعة العلامة التجارية في الأسواق التنافسية التي تُعدُّ الموثوقية فيها عاملاً تمييزيًّا رئيسيًّا.
الأسئلة الشائعة
كم نسبة الحدِّ من التشوه التي يمكن أن تحقِّقها أفران التبريد بالغاز في الفراغ عادةً مقارنةً بالتبريد بالزيت؟
عادةً ما تقلل أفران التبريد بالغاز في الفراغ التشوه بنسبة تتراوح بين ٦٠ و٨٠ في المئة مقارنةً بالتبريد التقليدي بالزيت، وذلك حسب هندسة القطعة ونوع السبيكة وحجم المقطع. أما بالنسبة للمكونات المعقدة أو ذات الجدران الرقيقة، فقد تتجاوز نسبة التقليل ٨٥ في المئة، لأن فرن التبريد بالغاز في الفراغ يوفّر تبريدًا أكثر انتظامًا، ما يمنع ظهور مناطق صلبة محلية ومناطق تركّز الإجهادات التي تظهر عادةً في القطع المبردة بالزيت. وتعتمد نسبة التقليل الدقيقة للتشوه على معالم العملية المحددة وخصائص المادة، لذا فإن إجراء تجارب أولية باستخدام فرن تبريد بالغاز في الفراغ أمرٌ ضروريٌّ لتحديد مدى التحسين المتوقع لتطبيقك الخاص.
هل تصلح جميع سبائك الصلب للتشغيل في فرن تبريد بالغاز في الفراغ؟
معظم فُولاذ السبائك المستخدمة في تطبيقات الطيران والفضاء، والسيارات، والتصنيع الدقيق مناسبة جدًّا لأفران التبريد الغازي في الفراغ، بما في ذلك فُولاذ الأدوات، وفُولاذ التصلب السطحي، والدرجات المقاومة للصدأ. ومع ذلك، قد تتطلّب السبائك ذات الحساسية العالية لإزالة الكربون أو تلك التي تحتاج إلى معدلات تبريد سريعة جدًّا تحسينًا في عملية التصنيع عند الانتقال من التبريد بالزيت إلى فرن التبريد الغازي في الفراغ. وينبغي أن يقوم شريكك في معالجة الحرارة بتقييم السبيكة والهندسة المحددة اللتين تستخدمهما للتأكد من أن معايير فرن التبريد الغازي في الفراغ قادرة على تحقيق أهداف الصلادة والخصائص الميكانيكية المطلوبة، مع تقديم فوائد خفض التشوه التي تسعى إليها.
ما الأثر النموذجي على التكلفة الناتج عن استخدام فرن التبريد الغازي في الفراغ مقارنةً بالطرق التقليدية للتبريد؟
ورغم أن تكلفة فرن إخماد الغاز في الفراغ أعلى من تكلفة معدات الإخماد الزيتية، فإن العائد على الاستثمار يتحقق عادةً من خفض نسبة الهدر، وانخفاض معدلات إعادة التصنيع، وتقليل العمالة المطلوبة للتشطيب الثانوي، وتحسين معدل الإنجاز الأولي. أما بالنسبة للمكونات عالية الدقة التي تتراوح فيها معدلات رفض القطع المشوَّهة حاليًّا بين ٥٪ و١٥٪، فيمكن لفرن إخماد الغاز في الفراغ أن يُغطّي تكلفته الذاتية خلال ٢–٤ سنوات فقط عبر القضاء على الهدر وإعادة التصنيع. ويتعزَّز التبرير الاقتصادي لاستخدام فرن إخماد الغاز في الفراغ كلما زادت أحجام الإنتاج، وضاقت هوامش التصميم، وارتفعت توقعات العملاء من الجودة إلى مستويات تفوق ما يمكن للإخماد التقليدي تحقيقه بموثوقية.
