
 EN
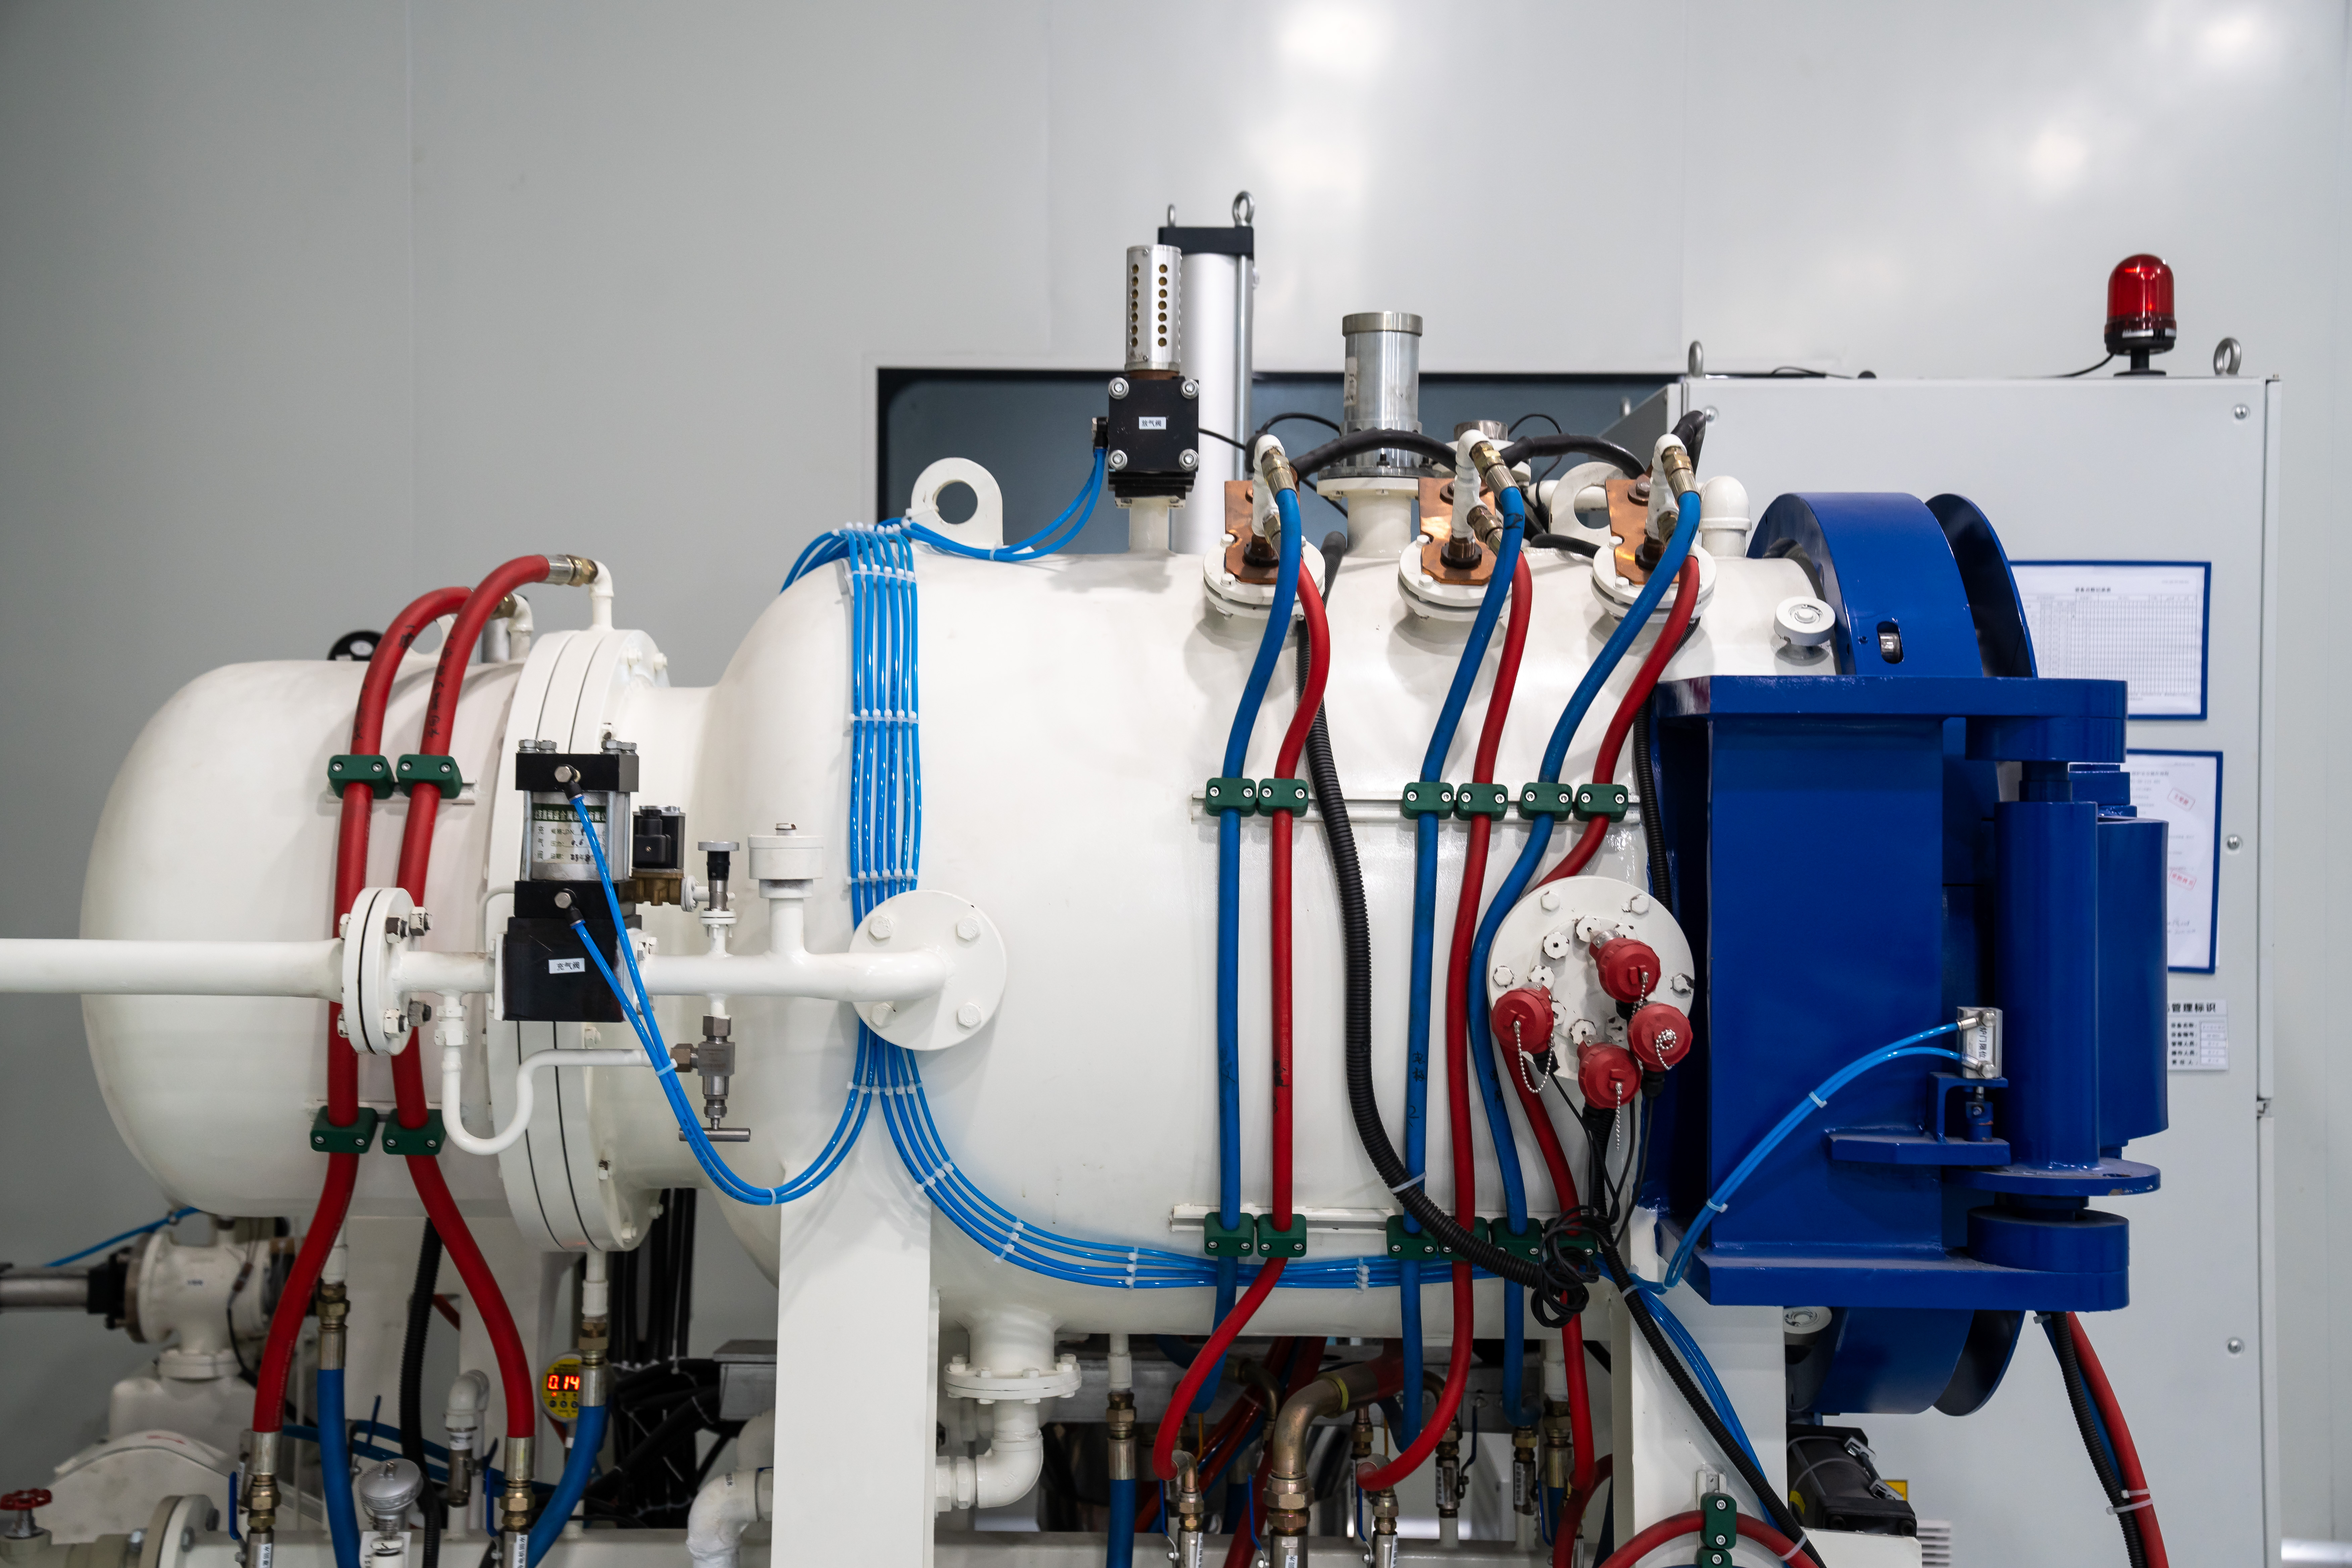
Biến dạng chi tiết là một trong những thách thức lớn nhất trong sản xuất chính xác và các quy trình xử lý nhiệt. Khi các bộ phận trải qua quá trình tôi và làm nguội, sự phân bố ứng suất không đều cùng các gradient nhiệt có thể gây ra hiện tượng cong vênh, uốn cong và dịch chuyển kích thước, làm suy giảm chức năng và đòi hỏi phải gia công lại tốn kém hoặc loại bỏ phế phẩm. Một lò tôi luyện chân không bằng khí giải quyết vấn đề then chốt này bằng cách cung cấp quá trình làm nguội được kiểm soát và đồng đều, từ đó giảm đáng kể biến dạng trong khi vẫn duy trì đầy đủ các lợi ích kim loại học của quá trình tôi đúng chuẩn.
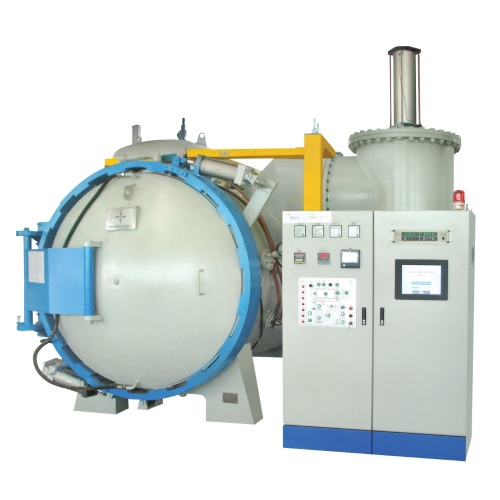
Lò tôi trong chân không bằng khí hoạt động dựa trên nguyên lý cơ bản khác biệt so với các phương pháp tôi truyền thống bằng dầu hoặc nước. Bằng cách kết hợp môi trường chân không được kiểm soát cùng quá trình làm mát bằng khí trơ được hiệu chuẩn chính xác, công nghệ này giảm thiểu tối đa hiện tượng oxy hóa, loại bỏ hoàn toàn nguy cơ nhiễm bẩn từ chất lỏng và cho phép giảm nhiệt nhanh nhưng đồng đều trên toàn bộ thể tích chi tiết. Việc hiểu rõ cách thức vận hành của lò tôi trong chân không bằng khí cũng như lý do nó giúp giảm biến dạng là điều thiết yếu đối với các nhà sản xuất nhằm nâng cao các chỉ số chất lượng, giảm tỷ lệ phế phẩm và gia tăng độ tin cậy sản phẩm trong các ứng dụng yêu cầu khắt khe.
Cách Làm Mát Được Kiểm Soát Giúp Giảm Biến Dạng
Phân Bố Nhiệt Độ Đồng Đều Trong Quá Trình Vận Hành Lò Tôi Trong Chân Không Bằng Khí
Lò tôi luyện chân không bằng khí tạo ra môi trường nhiệt được kiểm soát nhằm phân bố quá trình làm nguội đồng đều trên toàn bộ bề mặt và các phần bên trong của phôi. Khác với phương pháp tôi ngập, trong đó tiếp xúc giữa chất lỏng và chi tiết có thể không đồng đều do hình dạng chi tiết và kiểu dòng chảy của chất lỏng, lò tôi luyện chân không bằng khí sử dụng khí trơ dưới áp suất cao, luồng khí này bao quanh và đi xuyên qua các hình dạng phức tạp một cách ổn định và dự báo được. Việc làm nguội đồng đều này trực tiếp làm giảm gradient nhiệt — yếu tố chính gây ra ứng suất dư và biến dạng tiếp theo trong chu kỳ tôi cứng.
Giảm ứng suất nhờ làm nguội ở trạng thái cân bằng
Lò tôi khí chân không hoạt động ở áp suất và vận tốc khí được kiểm soát, cho phép kỹ sư điều chỉnh tốc độ làm nguội sao cho phù hợp với yêu cầu truyền nhiệt cụ thể của từng loại hợp kim và hình dạng chi tiết. Việc làm nguội chậm hơn, ổn định hơn nhờ lò tôi khí chân không giúp giảm mức độ ứng suất do chuyển pha gây ra, so với phương pháp tôi mạnh trong dầu hoặc nước. Cơ chế làm nguội cân bằng này nghĩa là ứng suất chuyển pha được phân bố đều hơn trong toàn bộ thể tích chi tiết, ngăn ngừa các vùng tập trung ứng suất cục bộ – nguyên nhân thường dẫn đến biến dạng, nứt vỡ và sai lệch kích thước trong các quy trình xử lý nhiệt thông thường.
Công nghệ lò tôi khí chân không và kiểm soát khí quyển
Loại bỏ hiện tượng oxy hóa và suy giảm bề mặt
Lò tôi luyện chân không làm nguội bằng khí duy trì môi trường thiếu ô-xy trong cả giai đoạn nung nóng lẫn làm nguội, nhờ đó ngăn ngừa ô-xy hóa bề mặt và mất cacbon — hai hiện tượng có thể gây khó khăn cho các công đoạn xử lý tiếp theo và làm giảm tuổi thọ mỏi. Khí trơ được sử dụng trong lò tôi luyện chân không làm nguội bằng khí, thường là nitơ hoặc acgon, tạo ra một bầu khí quyển bảo vệ nhằm đảm bảo thành phần hóa học bề mặt đồng nhất trên toàn bộ các vùng tiếp xúc. Việc kiểm soát bầu khí quyển này không chỉ nâng cao chất lượng bề mặt và loại bỏ nhu cầu làm sạch bổ sung, mà còn góp phần tạo ra tính chất vật liệu đồng đều hơn, giúp hạn chế biến dạng tốt hơn so với các chi tiết được xử lý trong môi trường thông thường.
Quản lý chính xác áp suất và lưu lượng khí
Các hệ thống lò tôi trong chân không bằng khí hiện đại được trang bị điều khiển lập trình được, cho phép điều chỉnh áp suất khí và vận tốc dòng khí trong suốt quá trình làm nguội nhằm phù hợp với từng giai đoạn của quá trình biến đổi. Trong giai đoạn làm nguội nhanh ban đầu, áp suất và lưu lượng khí cao hơn giúp tăng tốc độ loại bỏ nhiệt từ bề mặt, trong khi lò tôi trong chân không bằng khí duy trì các điều kiện kiểm soát để ngăn ngừa sốc nhiệt quá mức. Khi chi tiết nguội dần và các vùng bên trong tiến gần đến vùng biến đổi tới hạn, lò tôi trong chân không bằng khí có thể giảm vận tốc khí để cho phép làm nguội từ từ hơn và giải phóng ứng suất, từ đó tạo ra một hồ sơ nhiệt được thiết kế riêng nhằm giảm thiểu biến dạng đối với vật liệu và hình dạng cụ thể đang được xử lý.
Lợi ích công nghiệp từ việc giảm biến dạng nhờ các hệ thống lò tôi trong chân không bằng khí
Độ chính xác về kích thước và dung sai chặt chẽ hơn
Các bộ phận được xử lý trong lò tôi bằng khí trong chân không cho thấy độ biến đổi kích thước sau xử lý thấp hơn đáng kể so với các phương pháp tôi thông thường, giúp nhà sản xuất duy trì dung sai chặt chẽ hơn mà không cần thực hiện các công đoạn gia công phụ. Khi lò tôi bằng khí trong chân không giảm độ biến dạng từ 0,005 inch xuống còn 0,001 inch hoặc ít hơn trên các đặc điểm quan trọng, tác động đến các công đoạn tiếp theo bao gồm chi phí mài, doa và gia công cơ khí phụ giảm đi. Đối với các vòng bi chính xác, răng bánh răng và lỗ thành phần thủy lực, độ ổn định kích thước do lò tôi bằng khí trong chân không mang lại trực tiếp cải thiện độ khít khi lắp ráp, giảm phế phẩm và nâng cao hiệu năng sản phẩm trong quá trình vận hành.
Tuổi thọ dụng cụ kéo dài và số chu kỳ gia công lại giảm
Khi các bộ phận vẫn giữ được kích thước gần với thông số kỹ thuật hơn sau khi xử lý nhiệt, tuổi thọ của dụng cụ tăng lên vì các công đoạn mài và hoàn thiện gặp phải ít sự biến đổi vật liệu và việc loại bỏ lượng dư quá mức hơn. Lò tôi trong chân không bằng khí giúp giảm đáng kể tỷ lệ gia công lại do biến dạng vượt dung sai, từ đó giải phóng năng lực sản xuất cho các công việc có giá trị và đẩy nhanh tốc độ luồng sản xuất. Các nhà sản xuất sử dụng lò tôi trong chân không bằng khí báo cáo việc giảm thời gian chu kỳ từ 15 đến 30 phần trăm do ít chi tiết hơn cần chu kỳ hiệu chỉnh và do lò tôi trong chân không bằng khí cho phép lập lịch sản xuất hiệu quả hơn, tránh được những chậm trễ không thể dự đoán được do phế phẩm và gia công lại vốn đặc trưng của các phương pháp tôi truyền thống.
Hiệu năng vật liệu và tính nhất quán về tính chất cơ học
Lò tôi khí chân không cung cấp các mô hình độ cứng và tính chất lõi cực kỳ đồng đều từ chi tiết này sang chi tiết khác cũng như từ mẻ này sang mẻ khác, bởi vì môi trường làm nguội được kiểm soát loại bỏ hoàn toàn sự hỗn loạn nhiệt gây ra hiện tượng phân tầng độ cứng và các vùng mềm trên các chi tiết tôi thông thường. Độ đồng đều này có nghĩa là độ bền mỏi, khả năng chịu va đập và hiệu suất chống mài mòn trở nên dự đoán được và đo lường được, giúp kỹ sư thiết kế một cách tự tin và tránh việc quy định quá mức. Các bộ phận được tôi trong lò tôi khí chân không ít bị hư hỏng sớm trong thực tế vận hành hơn, từ đó giảm khiếu nại bảo hành và nâng cao uy tín thương hiệu trên các thị trường cạnh tranh, nơi độ tin cậy là yếu tố khác biệt chủ chốt.
Câu hỏi thường gặp
Lò tôi khí chân không thường đạt được mức giảm biến dạng bao nhiêu so với tôi trong dầu?
Lò tôi khí chân không thường làm giảm biến dạng từ 60 đến 80 phần trăm so với tôi dầu thông thường, tùy thuộc vào hình dạng chi tiết, loại hợp kim và kích thước tiết diện. Đối với các bộ phận phức tạp hoặc thành mỏng, mức giảm có thể vượt quá 85 phần trăm vì lò tôi khí chân không tạo ra quá trình làm nguội đồng đều hơn, ngăn ngừa các vùng tôi cứng cục bộ và các khu vực tập trung ứng suất—những vấn đề phổ biến ở các chi tiết tôi bằng dầu. Mức độ giảm biến dạng chính xác phụ thuộc vào các thông số quy trình cụ thể và đặc tính vật liệu, do đó việc thử nghiệm mẫu với lò tôi khí chân không là bắt buộc để định lượng mức cải thiện dự kiến cho ứng dụng cụ thể của bạn.
Có phải tất cả các loại thép hợp kim đều phù hợp để xử lý trong lò tôi khí chân không?
Hầu hết các loại thép hợp kim được sử dụng trong các ứng dụng hàng không vũ trụ, ô tô và chế tạo chính xác đều rất phù hợp với lò tôi khí chân không, bao gồm thép dụng cụ, thép thấm bề mặt và các mác thép không gỉ. Tuy nhiên, các hợp kim có độ nhạy cao với hiện tượng khử cacbon hoặc những hợp kim yêu cầu tốc độ làm nguội cực nhanh có thể cần tối ưu hóa quy trình khi chuyển từ tôi trong dầu sang lò tôi khí chân không. Đối tác xử lý nhiệt của quý vị nên đánh giá hợp kim và hình dạng cụ thể của quý vị để xác nhận rằng các thông số của lò tôi khí chân không có thể đạt được các mục tiêu về độ cứng và tính chất cơ học, đồng thời mang lại lợi ích giảm biến dạng như quý vị mong muốn.
Tác động chi phí điển hình khi sử dụng lò tôi khí chân không so với các phương pháp tôi truyền thống là gì?
Mặc dù lò tôi luyện chân không bằng khí có chi phí đầu tư ban đầu cao hơn thiết bị tôi dầu, nhưng lợi tức đầu tư thường đến từ việc giảm phế phẩm, tỷ lệ gia công lại thấp hơn, giảm lao động hoàn thiện thứ cấp và cải thiện năng suất lần đầu đạt yêu cầu. Đối với các chi tiết độ chính xác cao, nơi tỷ lệ loại bỏ do biến dạng hiện đang ở mức 5–15 phần trăm, một lò tôi luyện chân không bằng khí có thể hoàn vốn chỉ trong vòng 2–4 năm nhờ riêng việc loại bỏ phế phẩm và gia công lại. Việc biện minh về mặt kinh tế cho lò tôi luyện chân không bằng khí trở nên mạnh mẽ hơn khi khối lượng sản xuất tăng lên, khi dung sai thiết kế thu hẹp lại và khi kỳ vọng về chất lượng của khách hàng vượt quá khả năng đáp ứng ổn định của phương pháp tôi thông thường.
