
 EN
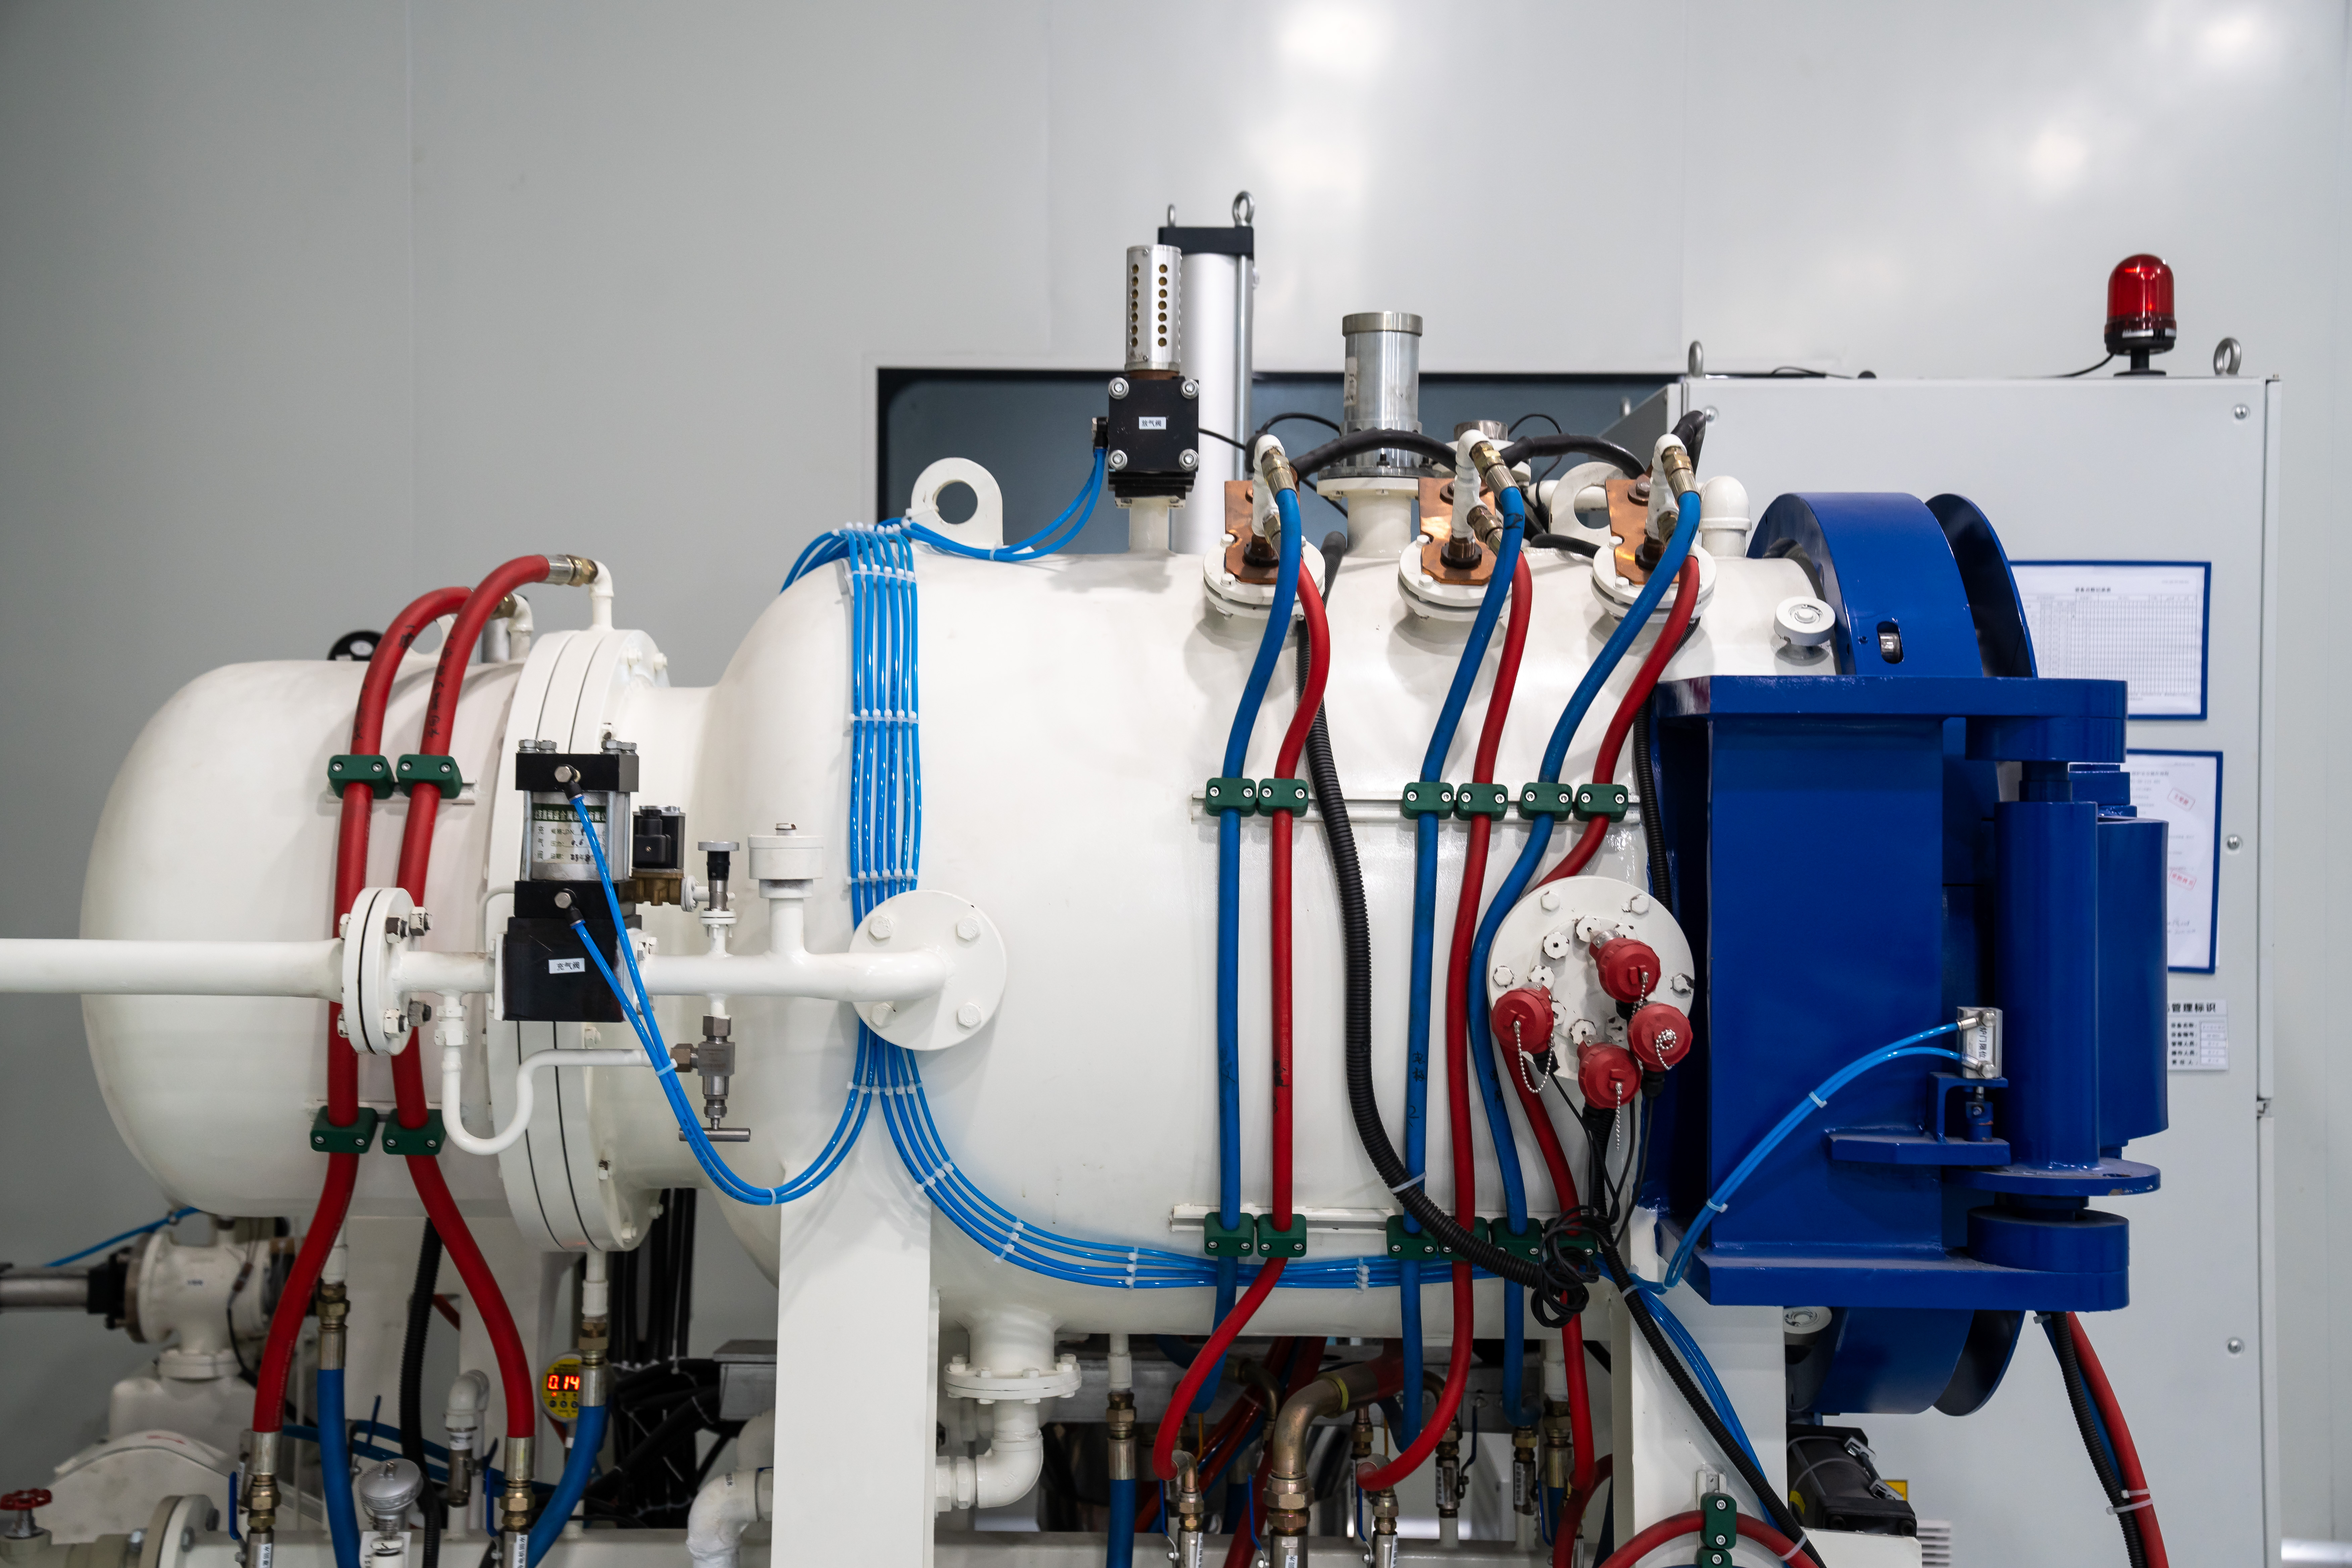
Bauteilverzug stellt eine der bedeutendsten Herausforderungen in der Präzisionsfertigung und bei Wärmebehandlungsprozessen dar. Wenn Komponenten gehärtet und abgekühlt werden, können ungleichmäßige Spannungsverteilung und thermische Gradienten Verwerfungen, Durchbiegungen und Maßänderungen verursachen, die die Funktionalität beeinträchtigen und kostspielige Nacharbeit oder Ausschuss erforderlich machen. Ein vakuum-Gasabschreckofen löst dieses kritische Problem durch gesteuerte, gleichmäßige Abkühlung, die den Verzug deutlich reduziert, ohne die metallurgischen Vorteile einer ordnungsgemäßen Härtung zu beeinträchtigen.
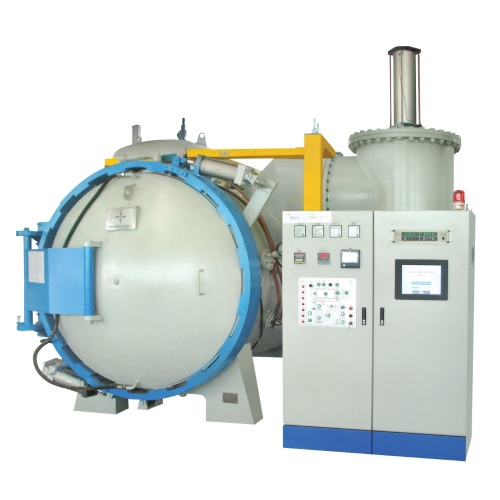
Der Vakuum-Gas-Abschreckofen arbeitet nach einem grundsätzlich anderen Prinzip als herkömmliche Öl- oder Wasserabschreckverfahren. Durch die Kombination einer kontrollierten Vakuumumgebung mit präzise kalibriertem Inertgas-Kühlung minimiert diese Technologie die Oxidation, eliminiert Flüssigkeitskontamination und ermöglicht eine schnelle, jedoch gleichmäßige Temperatursenkung über das gesamte Bauteilvolumen. Das Verständnis, wie ein Vakuum-Gas-Abschreckofen funktioniert und warum er Verzug reduziert, ist entscheidend für Hersteller, die Qualitätskennzahlen verbessern, Ausschussraten senken und die Produktzuverlässigkeit bei anspruchsvollen Anwendungen erhöhen möchten.
Wie kontrollierte Kühlung Verzug minimiert
Gleichmäßige Temperaturverteilung beim Betrieb von Vakuum-Gas-Abschrecköfen
Der Vakuum-Gasabschreckofen erzeugt eine kontrollierte thermische Umgebung, die die Kühlung gleichmäßig über alle Oberflächen und inneren Abschnitte eines Werkstücks verteilt. Im Gegensatz zur Tauchabschreckung, bei der der Flüssigkeitskontakt aufgrund der Bauteilgeometrie und der Strömungsmuster der Flüssigkeit ungleichmäßig sein kann, verwendet ein Vakuum-Gasabschreckofen druckbeaufschlagtes Inertgas, das mit vorhersehbarer Konsistenz um komplexe Formen herum und durch sie hindurch strömt. Diese gleichmäßige Kühlung reduziert direkt die thermischen Gradienten, die die Hauptursache für die Entstehung von Restspannungen und die daraus resultierende Verzerrung während des Härtungszyklus sind.
Spannungsreduktion durch Gleichgewichtskühlung
Ein Vakuum-Gasabschreckofen arbeitet mit gesteuerten Drücken und Gasgeschwindigkeiten, sodass Ingenieure Abkühlraten einstellen können, die genau auf die spezifischen Wärmeübergangsanforderungen jeder Legierung und Geometrie eines Bauteils abgestimmt sind. Eine langsamere, vorhersehbarere Abkühlung mittels eines Vakuum-Gasabschreckofens verringert die Intensität der Spannungen aus Phasenumwandlungen im Vergleich zu einer heftigen Abschreckung in Öl oder Wasser. Dieser Gleichgewichtsabkühlungsmechanismus bewirkt, dass Umwandlungsspannungen gleichmäßiger über das gesamte Bauteilvolumen verteilt werden und so lokale Spannungskonzentrationen verhindert werden, die bei herkömmlichen Wärmebehandlungsverfahren typischerweise zu Verzug, Rissbildung und Maßänderungen führen.
Vakuum-Gasabschreckofen-Technologie und Atmosphärenkontrolle
Vermeidung von Oxidation und Oberflächenschädigung
Ein Vakuum-Gasabschreckofen gewährleistet während der Erhitzungs- und Abkühlphasen eine sauerstoffarme Umgebung, wodurch Oberflächenoxidation und Entkohlung verhindert werden, die andernfalls die nachfolgende Verarbeitung erschweren und die Ermüdungslebensdauer verringern würden. Das in einem Vakuum-Gasabschreckofen verwendete Inertgas – üblicherweise Stickstoff oder Argon – erzeugt eine schützende Atmosphäre, die eine konsistente Oberflächenchemie über alle exponierten Bereiche hinweg sicherstellt. Diese atmosphärische Kontrolle verbessert nicht nur die Oberflächenqualität und eliminiert den Bedarf an zusätzlichen Reinigungsschritten, sondern trägt auch zu gleichmäßigeren Materialeigenschaften bei, die Verzug besser widerstehen als Teile, die in herkömmlichen Umgebungen behandelt wurden.
Präzise Druck- und Gasstromsteuerung
Moderne Vakuum-Gasabschreckanlagen verfügen über programmierbare Steuerungen, die während der Abkühlphase Druck und Strömungsgeschwindigkeit des Gases anpassen, um jede Phase des Umwandlungsprozesses zu unterstützen. In der ersten schnellen Abkühlphase beschleunigen höherer Druck und höhere Strömungsgeschwindigkeit den Wärmeabtransport von der Oberfläche, während die Vakuum-Gasabschreckanlage kontrollierte Bedingungen aufrechterhält, um übermäßigen thermischen Schock zu vermeiden. Sobald das Bauteil abkühlt und die inneren Bereiche die kritische Umwandlungszone erreichen, kann die Vakuum-Gasabschreckanlage die Gasgeschwindigkeit verringern, um eine schrittweise Abkühlung und Spannungsrelaxation zu ermöglichen – wodurch ein maßgeschneiderter Temperaturverlauf entsteht, der Verzug für das jeweilige Material und die jeweilige Geometrie minimiert.
Industrielle Vorteile einer geringeren Verzugsentwicklung mit Vakuum-Gasabschreckanlagen
Maßgenauigkeit und engere Toleranzen
Teile, die in einem Vakuum-Gasabschreckofen bearbeitet werden, weisen deutlich geringere dimensionsbezogene Schwankungen nach der Wärmebehandlung im Vergleich zu herkömmlichen Abschreckverfahren auf; dies ermöglicht es Herstellern, engere Toleranzen einzuhalten, ohne nachträgliche Feinbearbeitungsschritte durchführen zu müssen. Wenn ein Vakuum-Gasabschreckofen die Verzerrung an kritischen Merkmalen von 0,005 Zoll auf 0,001 Zoll oder weniger reduziert, ergeben sich folgende Auswirkungen in nachgelagerten Prozessen: geringerer Aufwand für Schleifen, Honen und sekundäre Zerspanung sowie damit verbundene Kostensenkungen. Bei präzisen Lagerinnen- und -außenringen, Zahnrädern sowie Bohrungen hydraulischer Komponenten führt die durch einen Vakuum-Gasabschreckofen erreichte Dimensionsstabilität unmittelbar zu einer verbesserten Montagepassung, geringerem Ausschuss und einer gesteigerten Produktleistung im Einsatz.
Verlängerte Werkzeuglebensdauer und reduzierte Nacharbeitzyklen
Wenn Bauteile nach der Wärmebehandlung dimensionsmäßig näher an den Spezifikationen bleiben, steigt die Werkzeuglebensdauer, da Schleif- und Fertigbearbeitungsprozesse auf geringere Materialvariationen und weniger übermäßigen Materialabtrag stoßen. Ein Vakuum-Gasabschreckofen reduziert die Nacharbeitungsrate infolge von Toleranzverletzungen durch Verzug drastisch und befreit Kapazitäten für produktive Aufgaben sowie beschleunigt den Durchsatz. Hersteller, die einen Vakuum-Gasabschreckofen einsetzen, berichten über Zykluszeitverkürzungen von 15 bis 30 Prozent, weil weniger Teile Korrekturzyklen benötigen und weil der Vakuum-Gasabschreckofen eine effizientere Terminplanung ermöglicht – ohne die unvorhersehbaren Ausschuss- und Nacharbeitsverzögerungen, die bei herkömmlichen Abschreckverfahren inhärent sind.
Werkstoffleistung und Konsistenz mechanischer Eigenschaften
Ein Vakuum-Gasabschreckofen erzeugt Härtemuster und Kern-Eigenschaften, die von Teil zu Teil und von Charge zu Charge bemerkenswert konsistent sind, weil die kontrollierte Abkühlumgebung das thermische Chaos beseitigt, das bei konventionell abgeschreckten Teilen zu Härtebanden und weichen Stellen führt. Diese Konsistenz bedeutet, dass Ermüdungsfestigkeit, Schlagzähigkeit und Verschleißverhalten vorhersagbar und messbar werden, sodass Konstrukteure mit Zuversicht entwerfen und eine Überdimensionierung vermeiden können. Komponenten, die in einem Vakuum-Gasabschreckofen gehärtet wurden, weisen im Feldbetrieb weniger Frühversagen auf, was Garantieansprüche senkt und den Markennamen in wettbewerbsintensiven Märkten stärkt, in denen Zuverlässigkeit ein zentraler Differenzierungsfaktor ist.
FAQ
Wie viel Verzugsminderung kann ein Vakuum-Gasabschreckofen typischerweise im Vergleich zur Öl-Abschreckung erreichen?
Ein Vakuum-Gasabschreckofen reduziert die Verzugswerte typischerweise um 60 bis 80 Prozent im Vergleich zur konventionellen Ölabschreckung – abhängig von der Bauteilgeometrie, der Legierungsart und der Querschnittsgröße. Bei komplexen oder dünnwandigen Komponenten kann die Reduktion über 85 Prozent liegen, da der Vakuum-Gasabschreckofen eine gleichmäßigere Kühlung gewährleistet und dadurch lokal harte Stellen sowie Spannungskonzentrationszonen vermeidet, wie sie bei ölgehärteten Teilen häufig auftreten. Die exakte Verzugsminderung hängt von spezifischen Prozessparametern und Werkstoffeigenschaften ab; daher sind Prototypversuche mit einem Vakuum-Gasabschreckofen unerlässlich, um die erwartete Verbesserung für Ihre konkrete Anwendung quantitativ zu bestimmen.
Eignen sich alle Stahllegierungen für die Verarbeitung in einem Vakuum-Gasabschreckofen?
Die meisten Legierungsstähle, die in der Luft- und Raumfahrt, der Automobilindustrie und der Präzisionsfertigung eingesetzt werden, eignen sich gut für einen Vakuum-Gas-Abschreckofen – darunter Werkzeugstähle, Einsatzstähle und rostfreie Stahlsorten. Legierungen mit starker Entkohlungsempfindlichkeit oder solche, die extrem hohe Abschreckgeschwindigkeiten erfordern, benötigen jedoch möglicherweise eine Prozessoptimierung, wenn vom Ölabschrecken auf einen Vakuum-Gas-Abschreckofen umgestellt wird. Ihr Wärmebehandlungspartner sollte Ihre spezifische Legierung und Geometrie bewerten, um zu bestätigen, dass die Parameter des Vakuum-Gas-Abschreckofens die gewünschten Härte- und mechanischen Eigenschaftsziele erreichen und gleichzeitig die gewünschte Verzugsminderung liefern.
Welche typische Kostenwirkung hat die Nutzung eines Vakuum-Gas-Abschreckofens im Vergleich zu herkömmlichen Abschreckverfahren?
Obwohl ein Vakuum-Gasabschreckofen höhere Anschaffungskosten als Öl-Abschreckanlagen verursacht, ergibt sich die Kapitalrendite typischerweise aus geringerem Ausschuss, niedrigeren Nacharbeitungsquoten, reduziertem Aufwand für nachfolgende Feinbearbeitung und einer verbesserten Durchlaufleistung beim ersten Durchgang. Bei hochpräzisen Komponenten, bei denen die Verwerfungsraten aufgrund von Verzug derzeit 5 bis 15 Prozent betragen, kann sich ein Vakuum-Gasabschreckofen allein durch die Eliminierung von Ausschuss und Nacharbeit innerhalb von 2 bis 4 Jahren amortisieren. Die wirtschaftliche Rechtfertigung für einen Vakuum-Gasabschreckofen nimmt zu, wenn die Produktionsmengen steigen, wenn die Konstruktions-Toleranzen enger werden und wenn die Qualitätsansprüche der Kunden über das hinausgehen, was herkömmliche Abschreckverfahren zuverlässig liefern können.
Inhaltsverzeichnis
- Wie kontrollierte Kühlung Verzug minimiert
- Vakuum-Gasabschreckofen-Technologie und Atmosphärenkontrolle
- Industrielle Vorteile einer geringeren Verzugsentwicklung mit Vakuum-Gasabschreckanlagen
-
FAQ
- Wie viel Verzugsminderung kann ein Vakuum-Gasabschreckofen typischerweise im Vergleich zur Öl-Abschreckung erreichen?
- Eignen sich alle Stahllegierungen für die Verarbeitung in einem Vakuum-Gasabschreckofen?
- Welche typische Kostenwirkung hat die Nutzung eines Vakuum-Gas-Abschreckofens im Vergleich zu herkömmlichen Abschreckverfahren?
