
 EN
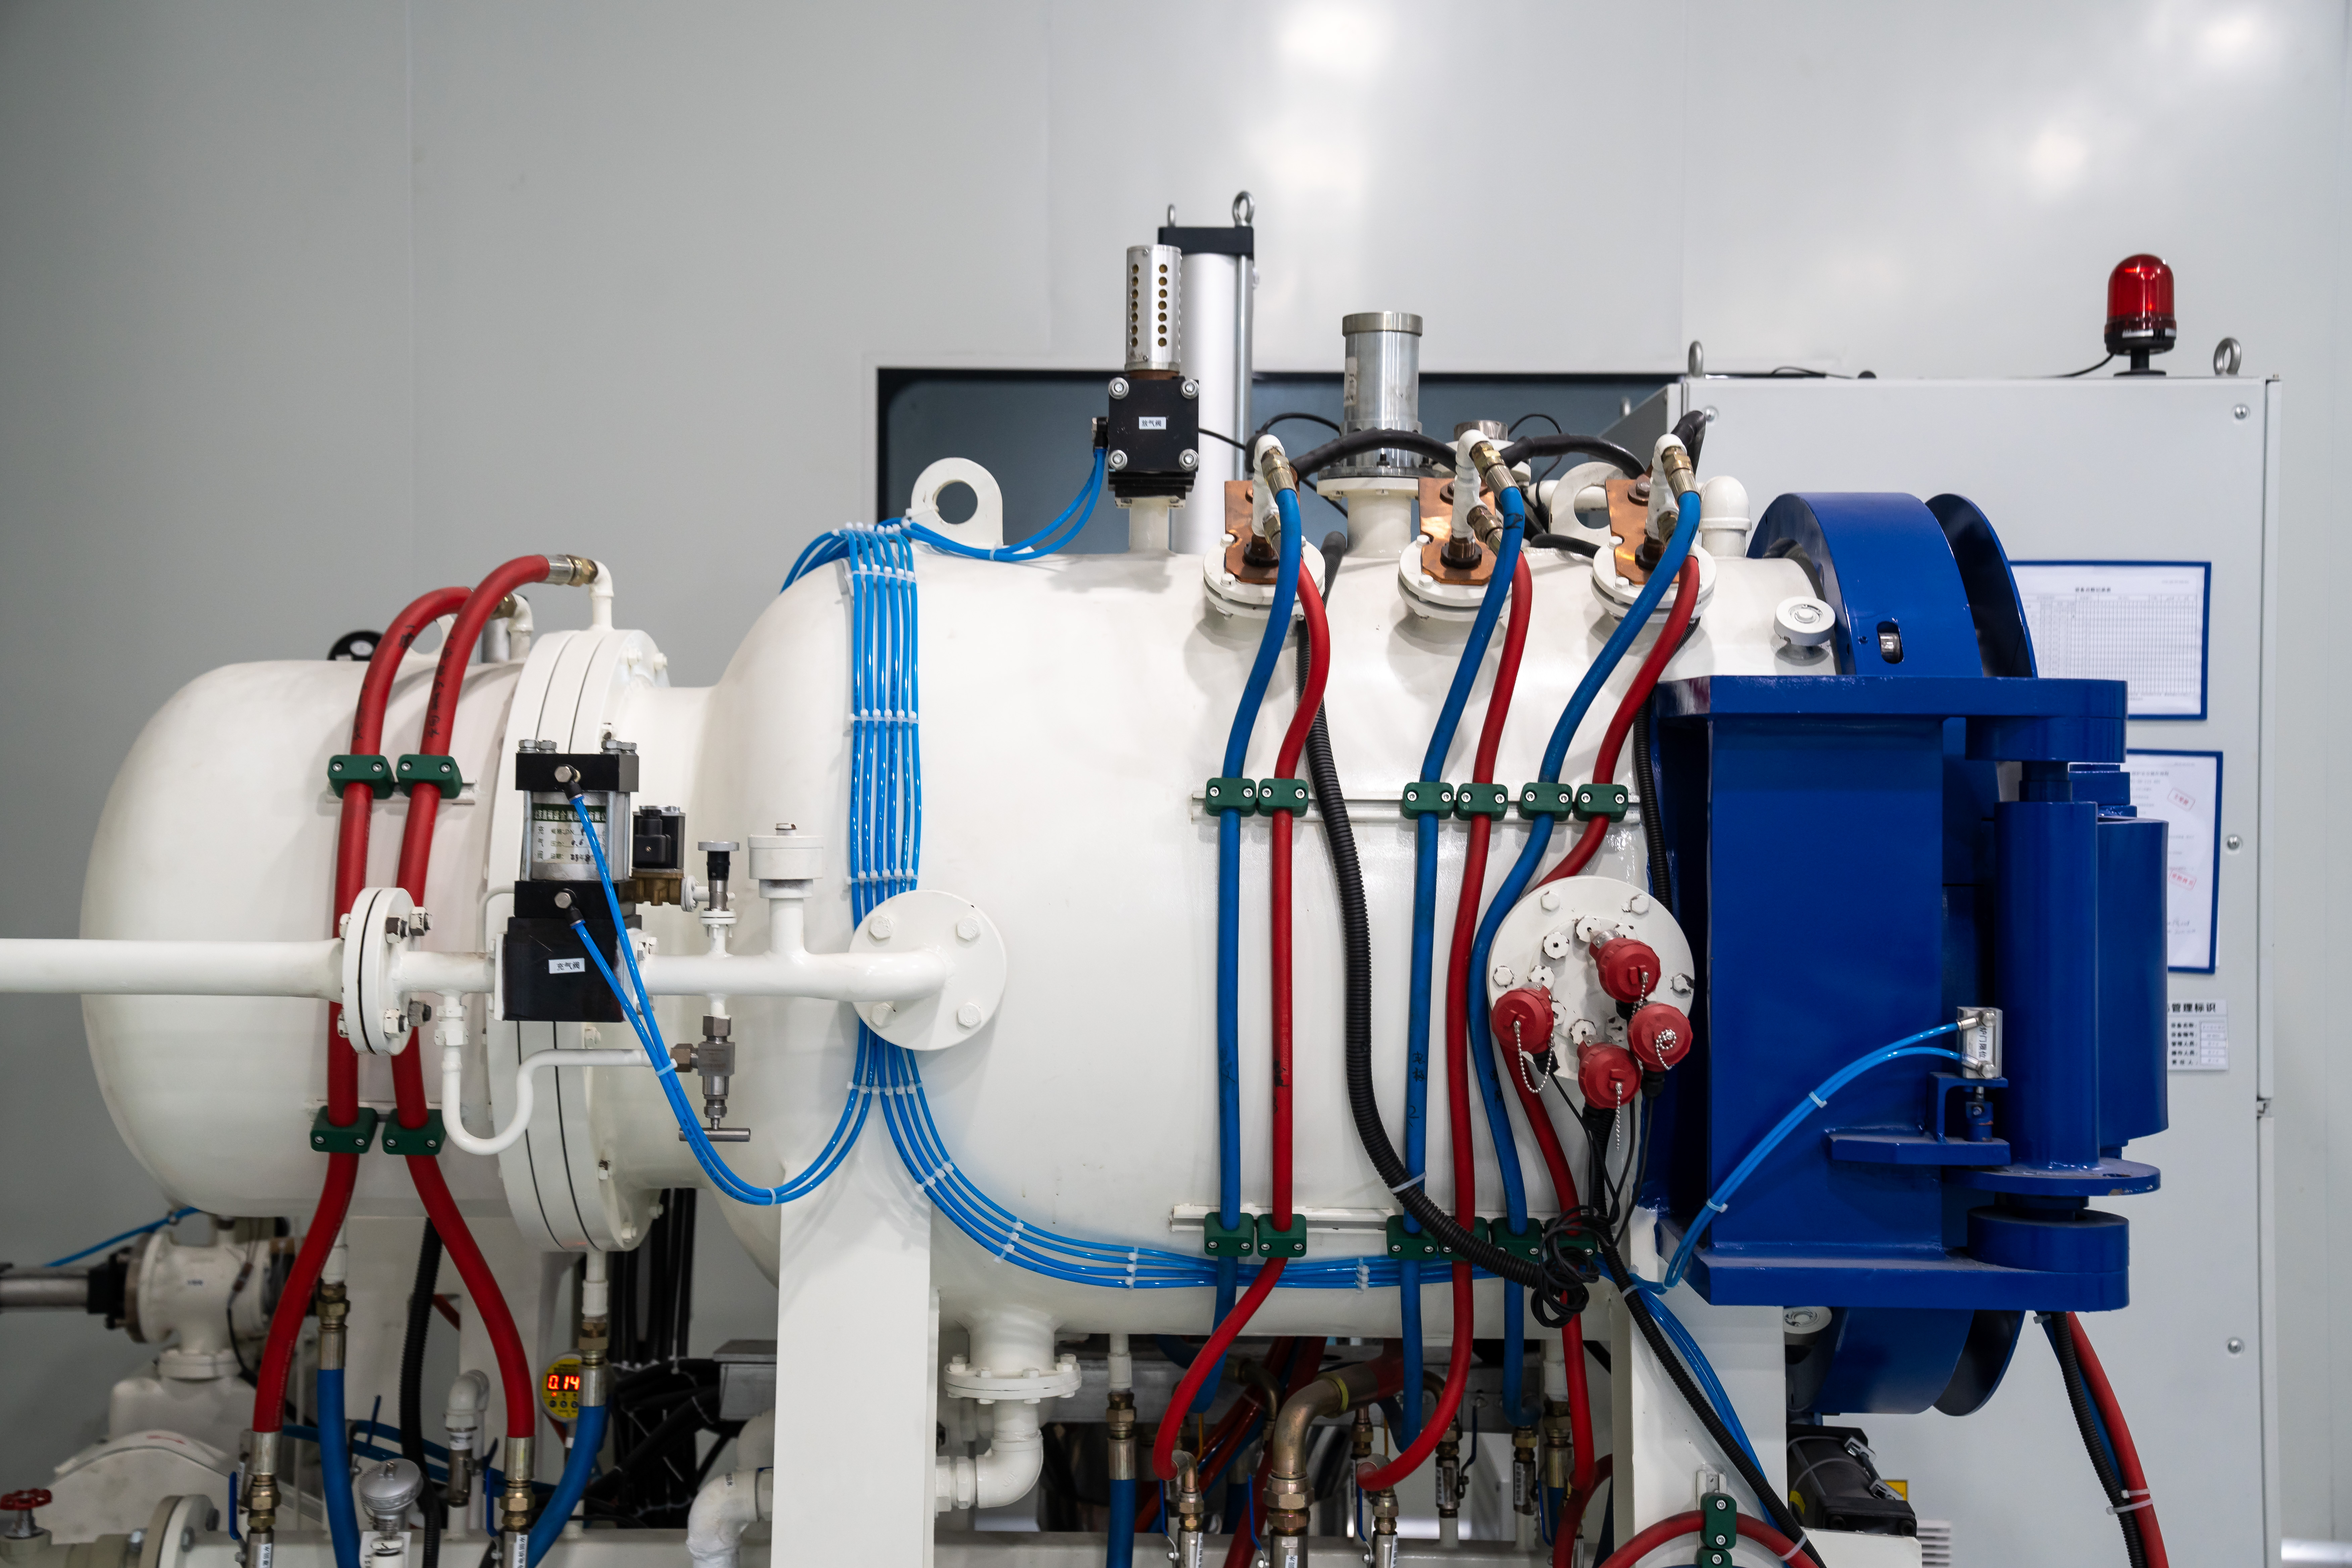
La distorsión de las piezas representa uno de los desafíos más importantes en la fabricación de precisión y los procesos de tratamiento térmico. Cuando los componentes experimentan endurecimiento y enfriamiento, la distribución irregular de tensiones y los gradientes térmicos pueden provocar deformaciones, flexiones y cambios dimensionales que comprometen su funcionalidad y requieren retrabajos costosos o descarte. Un horno de enfriamiento por gas al vacío aborda este problema crítico mediante un enfriamiento controlado y uniforme que reduce drásticamente la distorsión, manteniendo al mismo tiempo los beneficios metalúrgicos de un endurecimiento adecuado.
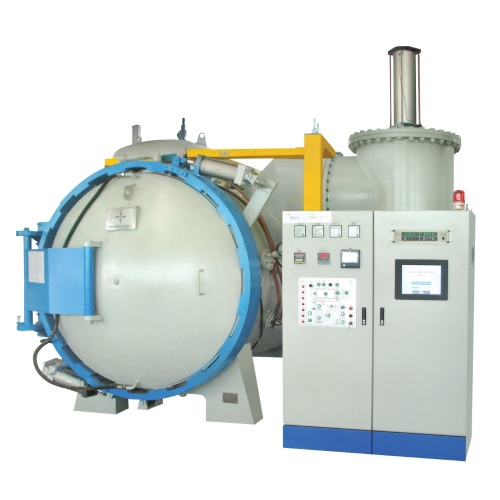
El horno de temple al vacío con gas funciona según un principio fundamentalmente distinto al de los métodos tradicionales de temple en aceite o en agua. Al combinar un entorno de vacío controlado con un enfriamiento preciso mediante gas inerte, esta tecnología minimiza la oxidación, elimina la contaminación por fluidos y permite una reducción rápida y uniforme de la temperatura en todo el volumen de la pieza. Comprender cómo funciona un horno de temple al vacío con gas y por qué reduce la deformación es esencial para los fabricantes que buscan mejorar los indicadores de calidad, reducir las tasas de desecho y potenciar la fiabilidad del producto en aplicaciones exigentes.
Cómo el enfriamiento controlado minimiza la deformación
Distribución uniforme de la temperatura en las operaciones de los hornos de temple al vacío con gas
El horno de temple con enfriamiento por gas al vacío crea un entorno térmico controlado que distribuye el enfriamiento de forma uniforme en todas las superficies y secciones internas de una pieza. A diferencia del temple por inmersión, donde el contacto con el fluido puede ser inconsistente debido a la geometría de la pieza y a los patrones de circulación del fluido, este horno utiliza gas inerte a presión que fluye alrededor y a través de formas complejas con una consistencia predecible. Este enfriamiento uniforme reduce directamente los gradientes térmicos, que son la causa principal de la acumulación de tensiones residuales y, posteriormente, de la distorsión durante el ciclo de endurecimiento.
Reducción de tensiones mediante un enfriamiento en equilibrio
Un horno de temple por enfriamiento con gas en vacío opera a presiones y velocidades de gas controladas, lo que permite a los ingenieros ajustar las tasas de enfriamiento para que coincidan con los requisitos específicos de transferencia de calor de cada aleación y geometría de pieza. Un enfriamiento más lento y predecible mediante un horno de temple por enfriamiento con gas en vacío reduce la intensidad de las tensiones provocadas por las transformaciones de fase, en comparación con el enfriamiento brusco en aceite o agua. Este mecanismo de enfriamiento en equilibrio implica que las tensiones de transformación se distribuyen de forma más uniforme en todo el volumen de la pieza, evitando las concentraciones locales de tensión que normalmente causan deformación, grietas y desplazamiento dimensional en los procesos convencionales de tratamiento térmico.
Tecnología de hornos de temple por enfriamiento con gas en vacío y control atmosférico
Eliminación de la oxidación y la degradación superficial
Un horno de enfriamiento por gas al vacío mantiene un entorno con bajo contenido de oxígeno tanto durante las fases de calentamiento como de enfriamiento, lo que evita la oxidación superficial y la descarburación, fenómenos que, de otro modo, complicarían el procesamiento posterior y reducirían la vida a fatiga. El gas inerte utilizado en un horno de enfriamiento por gas al vacío, normalmente nitrógeno o argón, crea una atmósfera protectora que garantiza una química superficial constante en todas las áreas expuestas. Este control atmosférico no solo mejora la calidad superficial y elimina la necesidad de pasos adicionales de limpieza, sino que también contribuye a propiedades materiales más uniformes, lo que permite una mayor resistencia a la distorsión en comparación con piezas tratadas en entornos convencionales.
Gestión precisa de la presión y del caudal de gas
Los sistemas modernos de hornos de temple con enfriamiento al vacío mediante gas cuentan con controles programables que ajustan la presión del gas y la velocidad de flujo durante la secuencia de enfriamiento para adaptarse a cada fase del proceso de transformación. Durante la fase inicial de enfriamiento rápido, una presión y un caudal más elevados aceleran la extracción de calor desde la superficie, mientras el horno de temple con enfriamiento al vacío mediante gas mantiene condiciones controladas para evitar choques térmicos excesivos. A medida que la pieza se enfría y las zonas internas se aproximan a la zona crítica de transformación, el horno de temple con enfriamiento al vacío mediante gas puede reducir la velocidad del gas para permitir un enfriamiento más gradual y la relajación de tensiones, generando un perfil térmico personalizado que minimiza la distorsión para el material y la geometría específicos sometidos al tratamiento.
Beneficios industriales de la reducción de la distorsión con sistemas de hornos de temple con enfriamiento al vacío mediante gas
Precisión dimensional y tolerancias más estrechas
Las piezas tratadas en un horno de enfriamiento por gas al vacío presentan una variación dimensional posterior al tratamiento significativamente menor en comparación con los métodos convencionales de enfriamiento, lo que permite a los fabricantes mantener tolerancias más ajustadas sin necesidad de operaciones secundarias de acabado. Cuando un horno de enfriamiento por gas al vacío reduce la distorsión de 0,005 pulgadas a 0,001 pulgadas o menos en características críticas, el impacto en etapas posteriores incluye una reducción de los costos de rectificado, bruñido y mecanizado secundario. Para pistas de rodamientos de precisión, dientes de engranajes y agujeros de componentes hidráulicos, la estabilidad dimensional proporcionada por un horno de enfriamiento por gas al vacío se traduce directamente en un mejor ajuste durante el ensamblaje, menor desecho y mayor rendimiento del producto en servicio.
Vida útil prolongada de las herramientas y ciclos de retrabajo reducidos
Cuando las piezas conservan dimensiones más cercanas a las especificaciones tras el tratamiento térmico, la vida útil de las herramientas aumenta, ya que las operaciones de rectificado y acabado encuentran menos variación dimensional y eliminación excesiva de material. Un horno de temple con enfriamiento por gas al vacío reduce drásticamente la tasa de retrabajo asociada a la distorsión fuera de tolerancia, liberando capacidad para trabajos productivos y acelerando el flujo de producción. Los fabricantes que utilizan un horno de temple con enfriamiento por gas al vacío informan reducciones del tiempo de ciclo del 15 al 30 %, pues se requieren menos ciclos correctivos y porque dicho horno permite una programación más eficiente, sin los retrasos impredecibles por desechos y retrabajos inherentes a los métodos tradicionales de temple.
Rendimiento del material y consistencia de las propiedades mecánicas
Un horno de temple con enfriamiento por gas al vacío proporciona patrones de dureza y propiedades del núcleo notablemente consistentes de pieza a pieza y de lote a lote, ya que el entorno controlado de enfriamiento elimina el desorden térmico que provoca bandas de dureza y zonas blandas en piezas templadas convencionalmente. Esta consistencia implica que la resistencia a la fatiga, la resistencia al impacto y el rendimiento ante el desgaste se vuelven predecibles y medibles, lo que permite a los ingenieros diseñar con confianza y evitar especificaciones excesivas. Los componentes endurecidos en un horno de temple con enfriamiento por gas al vacío experimentan menos fallos prematuros en servicio en campo, reduciendo las reclamaciones por garantía y reforzando la reputación de marca en mercados competitivos donde la fiabilidad constituye un factor diferenciador clave.
Preguntas frecuentes
¿Cuánta reducción de distorsión puede lograr típicamente un horno de temple con enfriamiento por gas al vacío comparado con el temple en aceite?
Un horno de temple al vacío con gas normalmente reduce la distorsión entre un 60 y un 80 por ciento en comparación con el temple convencional en aceite, dependiendo de la geometría de la pieza, del tipo de aleación y del tamaño de la sección. En componentes complejos o de paredes delgadas, la reducción puede superar el 85 por ciento, ya que el horno de temple al vacío con gas proporciona un enfriamiento más uniforme, lo que evita las zonas localizadas de mayor dureza y las concentraciones de tensión típicas de las piezas templadas en aceite. La reducción exacta de la distorsión depende de parámetros específicos del proceso y de las características del material, por lo que resulta esencial realizar ensayos con prototipos en un horno de temple al vacío con gas para cuantificar las mejoras esperadas en su aplicación particular.
¿Son todas las aleaciones de acero adecuadas para procesarse en un horno de temple al vacío con gas?
La mayoría de los aceros aleados utilizados en aplicaciones aeroespaciales, automotrices y de fabricación de precisión son muy adecuados para un horno de temple con gas en vacío, incluidos los aceros para herramientas, los aceros para cementación y las calidades inoxidables. Sin embargo, las aleaciones con alta sensibilidad a la descarburación o aquellas que requieren tasas de enfriamiento extremadamente rápidas pueden necesitar una optimización del proceso al pasar del temple en aceite a un horno de temple con gas en vacío. Su socio especializado en tratamientos térmicos debe evaluar su aleación específica y su geometría para confirmar que los parámetros del horno de temple con gas en vacío permiten alcanzar los objetivos de dureza y propiedades mecánicas, además de ofrecer los beneficios de reducción de distorsión que usted busca.
¿Cuál es el impacto típico sobre los costos de utilizar un horno de temple con gas en vacío frente a los métodos tradicionales de temple?
Aunque un horno de temple al vacío con enfriamiento gaseoso tiene un costo de inversión inicial mayor que el equipo de temple en aceite, la rentabilidad de la inversión suele provenir de la reducción de desechos, menores tasas de retrabajo, menor mano de obra necesaria para acabados secundarios y una mayor productividad en el primer paso. Para componentes de alta precisión cuyas tasas actuales de rechazo por distorsión oscilan entre el 5 y el 15 %, un horno de temple al vacío con enfriamiento gaseoso puede amortizarse en tan solo 2 a 4 años únicamente mediante la eliminación de desechos y retrabajos. La justificación económica de un horno de temple al vacío con enfriamiento gaseoso se refuerza a medida que aumentan los volúmenes de producción, se reducen los márgenes de diseño y las expectativas de calidad de los clientes superan lo que el temple convencional puede entregar de forma fiable.
Tabla de Contenidos
- Cómo el enfriamiento controlado minimiza la deformación
- Tecnología de hornos de temple por enfriamiento con gas en vacío y control atmosférico
- Beneficios industriales de la reducción de la distorsión con sistemas de hornos de temple con enfriamiento al vacío mediante gas
-
Preguntas frecuentes
- ¿Cuánta reducción de distorsión puede lograr típicamente un horno de temple con enfriamiento por gas al vacío comparado con el temple en aceite?
- ¿Son todas las aleaciones de acero adecuadas para procesarse en un horno de temple al vacío con gas?
- ¿Cuál es el impacto típico sobre los costos de utilizar un horno de temple con gas en vacío frente a los métodos tradicionales de temple?
