
 EN
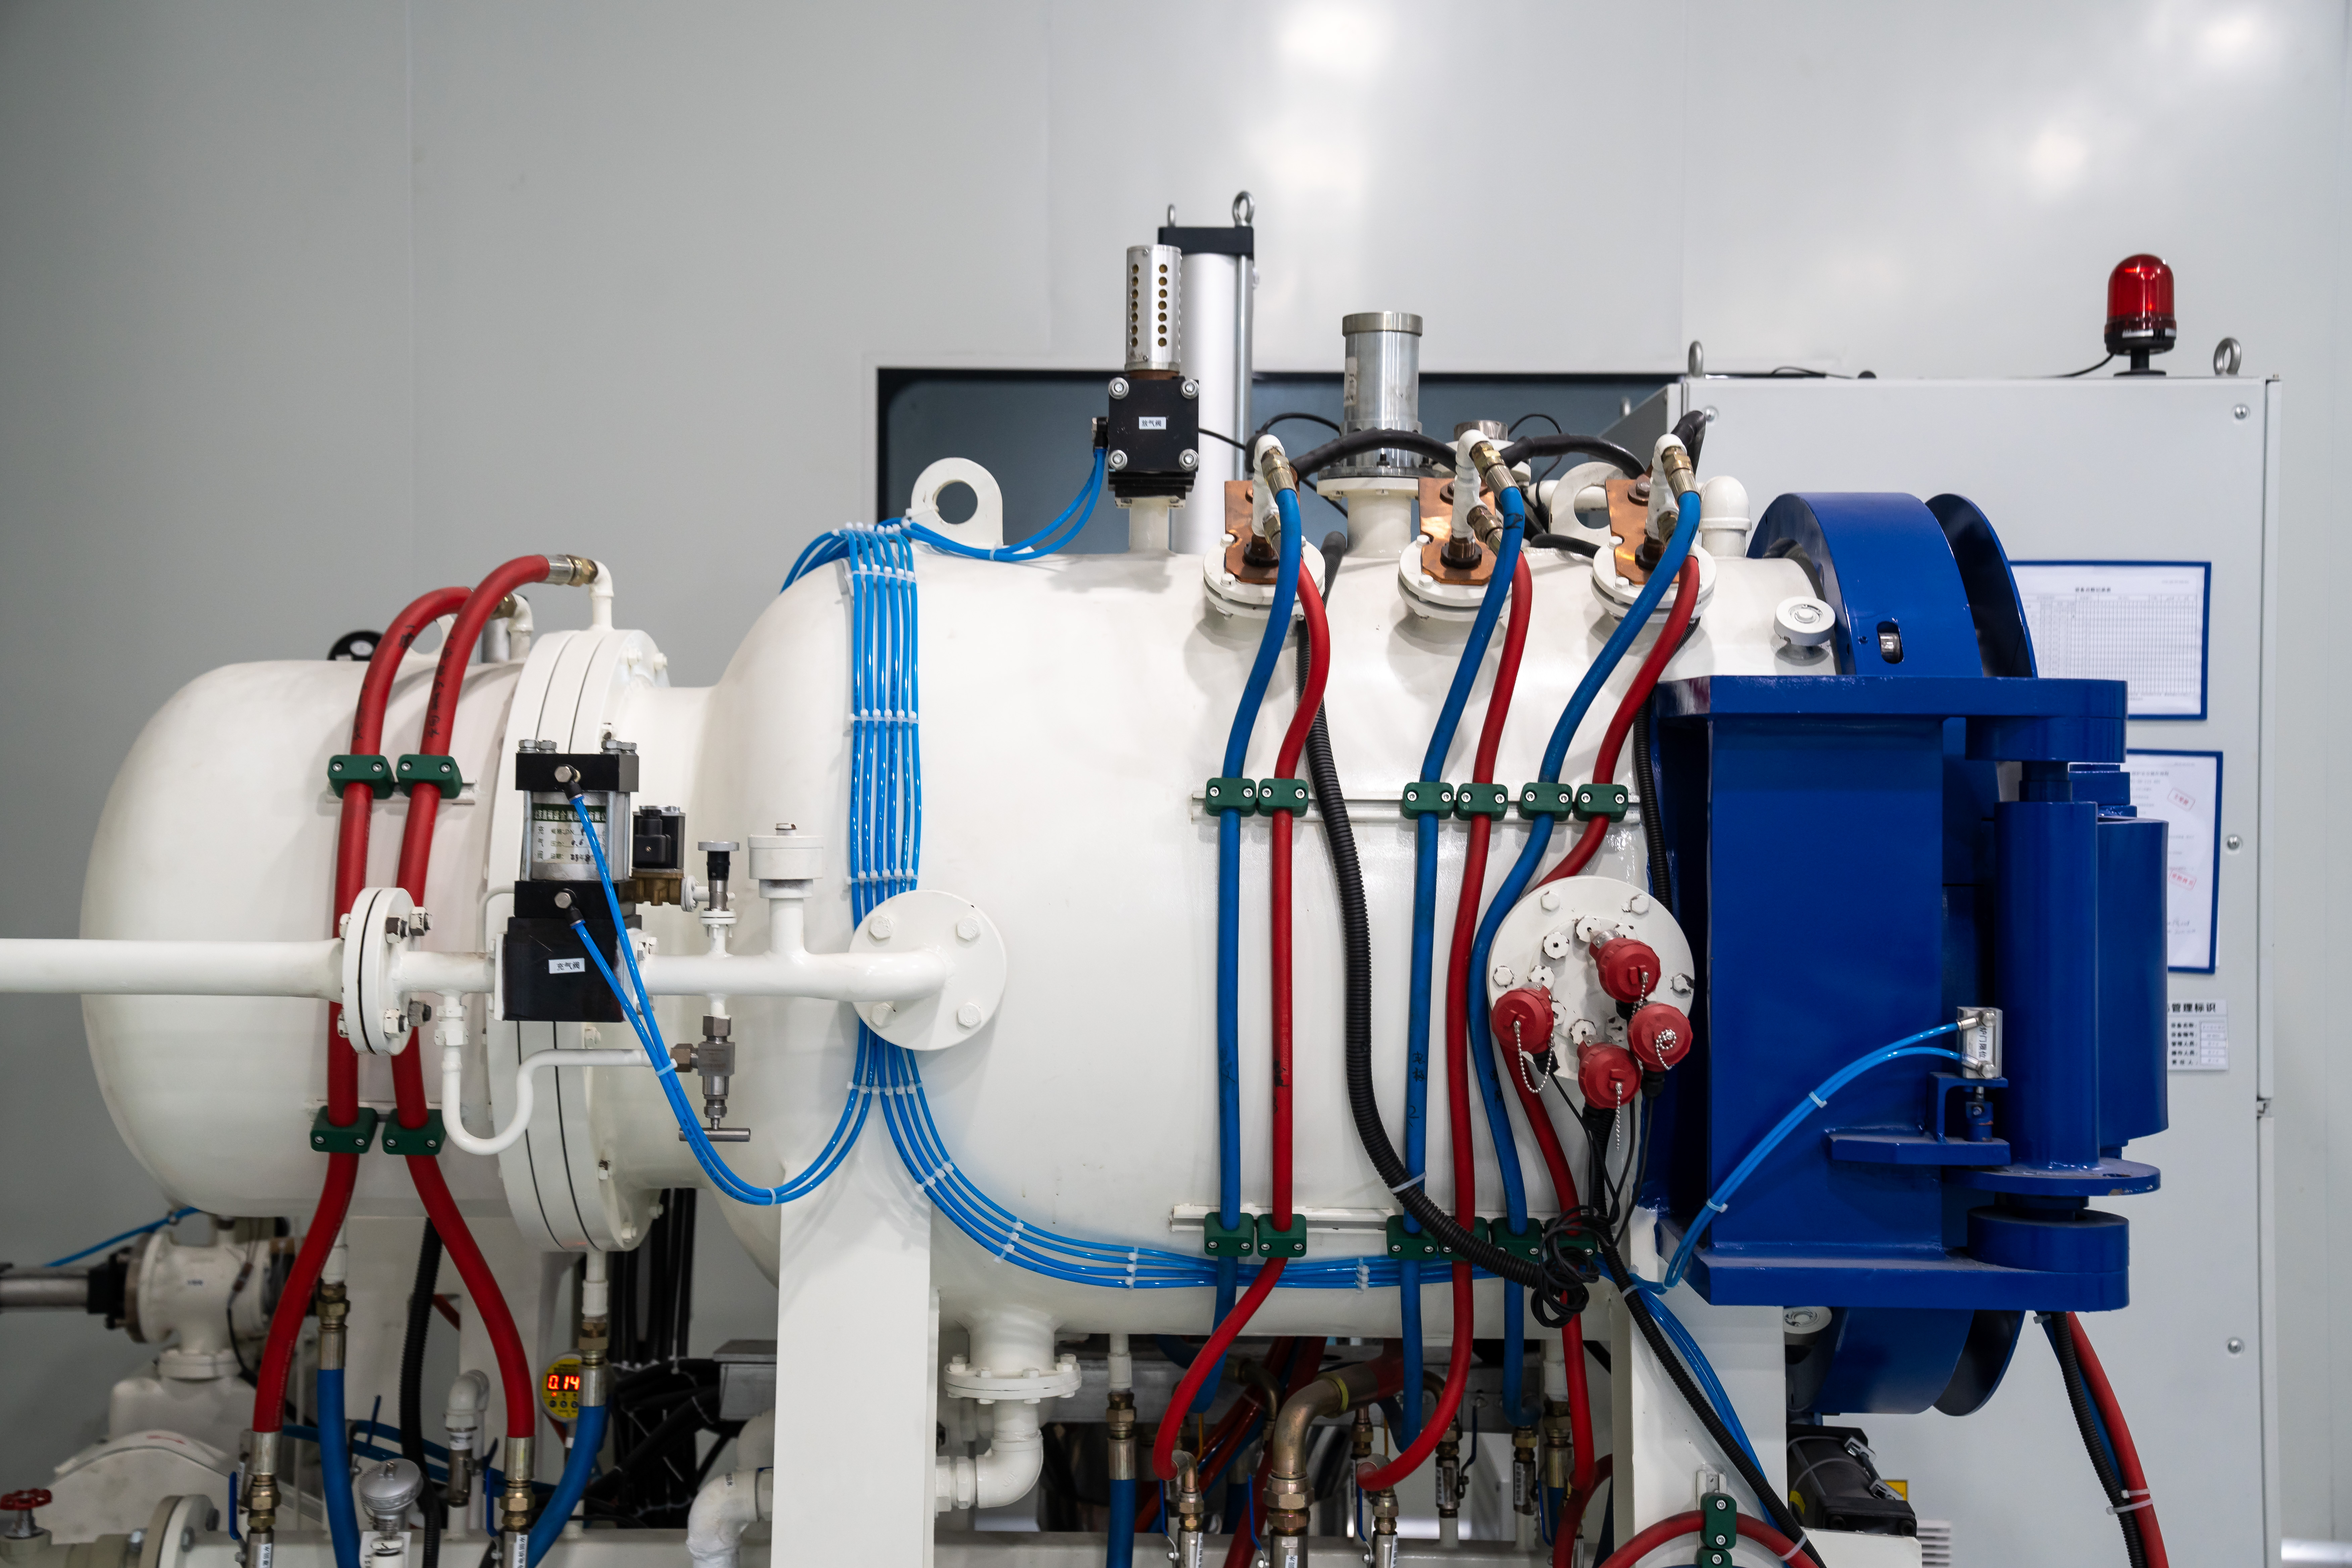
Deformasjon av deler utgjør en av de største utfordringene i presisjonsproduksjon og varmebehandlingsprosesser. Når komponenter gjennomgår herding og avkjøling, kan ujevn spenningsfordeling og termiske gradienter føre til vringning, bøyning og dimensjonelle endringer som påvirker funksjonaliteten og krever kostbar omforming eller kassering. En vakuumgasskvellingsovn løser dette kritiske problemet ved å gi kontrollert, jevn avkjøling som kraftig reduserer deformasjon samtidig som metallurgiske fordeler fra riktig herding bevares.
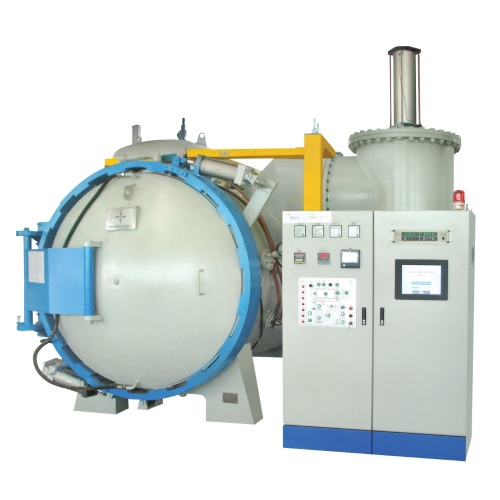
Vakuumgasslukkeovnen virker på et grunnleggende annet prinsipp enn tradisjonelle olje- eller vannslukkemetoder. Ved å kombinere en kontrollert vakuumomgivelse med nøyaktig kalibrert inaktiv gasskjøling minimerer denne teknologien oksidasjon, eliminerer væskeforurensning og muliggjør rask – men likevel jevn – temperaturnedgang gjennom hele delens volum. Å forstå hvordan en vakuumgasslukkeovn fungerer og hvorfor den reduserer deformasjon er avgjørende for produsenter som ønsker å forbedre kvalitetsmål, redusere avfallsrater og øke produktets pålitelighet i krevende anvendelser.
Hvordan kontrollert kjøling minimerer deformasjon
Jevn temperaturfordeling i vakuumgasslukkeovndrift
Vakuumgasslukkeovnen skaper et kontrollert termisk miljø som fordeler kjøling jevnt over alle overflater og indre deler av et arbeidsstykke. I motsetning til nedsenkningssukking, der væskekontakt kan være uregelmessig på grunn av delens geometri og væskesirkulasjonsmønstre, bruker en vakuumgasslukkeovn trykkfylt inaktiv gass som strømmer rundt og gjennom komplekse former med forutsigbar konsekvens. Denne jevne kjølingen reduserer direkte termiske gradienter, som er den viktigste årsaken til oppbygging av restspenninger og etterfølgende deformasjon under herdningsprosessen.
Reduksjon av spenning gjennom likevektskjøling
En vakuumgasskvenssovn opererer ved kontrollerte trykk og gashastigheter, slik at ingeniører kan justere avkjølingshastigheten for å tilpasse den til de spesifikke varmeoverføringskravene for hver legering og delgeometri. Langsommer, mer forutsigbar avkjøling gjennom en vakuumgasskvenssovn reduserer alvorlighetsgraden av spenningsbelastning fra faseomforming i forhold til kraftig kvensing i olje eller vann. Denne likevektsavkjølingsmekanismen betyr at spenningsbelastningen fra omforming fordeler seg jevnare gjennom hele delens volum, noe som hindrer lokale spenningskonsentrasjoner som vanligvis fører til deformering, sprekkdannelse og dimensjonsskift i konvensjonelle varmebehandlingsprosesser.
Vakuumgasskvenssovn-teknologi og atmosfæreregulering
Fjerning av oksidasjon og overflateforringelse
En vakuumgasskvellingsovn opprettholder et miljø med lav oksygenkonsentrasjon både under oppvarming og avkjøling, noe som forhindrer overflateoksidasjon og dekarbonisering som ellers ville komplisere etterfølgende prosessering og redusere utmattelseslevetiden. Den inerte gassen som brukes i en vakuumgasskvellingsovn – vanligvis nitrogen eller argon – skaper en beskyttende atmosfære som sikrer konsekvent overflatekjemisk sammensetning på alle eksponerte områder. Denne atmosfærereguleringen forbedrer ikke bare overflatekvaliteten og eliminerer behovet for ekstra rengjøringssteg, men bidrar også til mer jevne materiellegenskaper som tåler deformasjon bedre enn deler behandlet i konvensjonelle miljøer.
Nøyaktig trykk- og gassstrømstyring
Moderne vakuumgasskvensovn-systemer har programmerbare kontroller som justerer gasspressur og strømningshastighet under avkjølingssekvensen for å tilpasse seg hver fase i transformasjonsprosessen. Under den innledende raskt avkjølingsfasen øker høyere trykk og strømningshastighet varmeavføringen fra overflaten, mens vakuumgasskvensovnen opprettholder kontrollerte forhold for å unngå overdreven termisk sjokk. Når delen avkjøles og indre områder nærmer seg den kritiske transformasjonssonen, kan vakuumgasskvensovnen redusere gasshastigheten for å tillate en mer gradvis avkjøling og spenningslindring, og dermed skape en tilpasset termisk profil som minimerer deformasjon for det aktuelle materialet og geometrien som behandles.
Industrielle fordeler med redusert deformasjon ved bruk av vakuumgasskvensovn-systemer
Dimensjonell nøyaktighet og strengere toleranser
Delar som behandles i et vakuumgasskvensovn viser betydelig mindre dimensjonell variasjon etter behandling sammenlignet med konvensjonelle kvensmetoder, noe som tillater produsenter å opprettholde strengere toleranser uten sekundære ferdigstillingsoperasjoner. Når en vakuumgasskvensovn reduserer deformasjon fra 0,005 tommer til 0,001 tommer eller mindre på kritiske egenskaper, inkluderer den nedstrømsvirkningen redusert slipes, slipe- og sekundær-maskinbearbeidingskostnader. For presisjonslagerløper, tannhjulstenn og hydraulikkkomponentbor er den dimensjonelle stabiliteten som leveres av en vakuumgasskvensovn direkte knyttet til forbedret monteringspassform, redusert avfall og forbedret produktytelse i bruk.
Forlenget verktøylevetid og reduserte omforedlingsrunder
Når deler etter varmebehandling beholder dimensjoner som ligger nærmere spesifikasjonen, øker verktøyets levetid fordi slipes- og ferdigbearbeidingsoperasjoner møter mindre variasjon i materialet og unngår overflødig fjerning av masse. En vakuumgasshærdeovn reduserer kraftig andelen på nyttarbeid knyttet til for stor deformasjon utenfor toleransen, noe som frigjør kapasitet til produktivt arbeid og akselererer gjennomstrømningen. Produsenter som bruker en vakuumgasshærdeovn rapporterer syklustidsreduksjoner på 15 til 30 prosent, fordi færre deler krever korreksjonssykluser og fordi vakuumgasshærdeovnen muliggjør effektiv planlegging uten de uforutsigbare avfall- og pånyttarbeidsforsinkelsene som er iboende i tradisjonelle herdemetoder.
Materialeprestasjon og konsekvens i mekaniske egenskaper
En vakuumgasskvellingsovn gir hardhetsmønstre og kjerneegenskaper som er bemerkelsesverdig konsekvente fra del til del og fra parti til parti, fordi den kontrollerte avkjølingsmiljøet eliminerer den termiske kaos som forårsaker hardhetsbånd og myke flekker i konvensjonelt kvellde deler. Denne konsekvensen betyr at utmattingsstyrke, slagfasthet og slitasjemotstand blir forutsigbare og målbare, slik at ingeniører kan designe med tillit og unngå overdimensjonering. Komponenter som er herdet i en vakuumgasskvellingsovn opplever færre tidlige svikter i feltbruk, noe som reduserer garantikrav og forbedrer merkevarens rykte i konkurranseutsatte markeder der pålitelighet er en viktig skillende faktor.
Ofte stilte spørsmål
Hvor mye redusert deformasjon kan en vakuumgasskvellingsovn vanligvis oppnå sammenlignet med oljekvelling?
En vakuumgasskvælingsovn reduserer vanligvis deformasjon med 60 til 80 prosent sammenlignet med konvensjonell oljekvæling, avhengig av delens geometri, legeringstype og tverrsnittstørrelse. For komplekse eller tynnveggige komponenter kan reduksjonen overstige 85 prosent, fordi vakuumgasskvælingsovn gir mer jevn avkjøling, noe som hindrer lokale harde flekker og spenningskonsentrasjonsområder som er vanlige i oljekvælte deler. Den nøyaktige reduksjonen i deformasjon avhenger av spesifikke prosessparametere og materialeegenskaper, så prototypetesting med en vakuumgasskvælingsovn er avgjørende for å kvantifisere forventede forbedringer for ditt spesifikke bruksområde.
Er alle stållegeringer egnet for behandling i en vakuumgasskvælingsovn?
De fleste legeringsstål som brukes i luft- og romfart, bilindustri og presisjonsproduksjon er godt egnet for vakuumgasskvensingovner, inkludert verktøystål, overflatehærde stål og rustfritt stål. Imidlertid kan legeringer med stor følsomhet for dekarbonisering eller legeringer som krever svært høye avkjølingshastigheter kreve prosessoptimering ved overgang fra oljekvensing til vakuumgasskvensingovn. Din varmebehandlingspartner bør vurdere din spesifikke legering og geometri for å bekrefte at parametrene i vakuumgasskvensingovnen oppfyller målene for hardhet og mekaniske egenskaper, samtidig som den gir den ønskede reduksjonen i deformasjon.
Hva er den typiske kostnadseffekten av å bruke en vakuumgasskvensingovn sammenlignet med tradisjonelle kvensingmetoder?
Selv om en vakuumgasskvalningsovn har høyere investeringskostnader enn oljekvalningsutstyr, kommer avkastningen på investeringen vanligvis fra redusert avfall, lavere rearbeidsrater, redusert arbeidsinnsats for sekundær ferdigstilling og forbedret gjennomstrømning ved første gjennomgang. For høytpresise komponenter der utslagsraten på grunn av deformasjon for tiden ligger mellom 5 og 15 prosent, kan en vakuumgasskvalningsovn betale seg selv innen 2 til 4 år kun gjennom eliminering av avfall og rearbied. Den økonomiske begrunnelsen for en vakuumgasskvalningsovn styrkes når produksjonsvolumene øker, når designmarginene blir strammere og når kundenes krav til kvalitet stiger utover det som konvensjonell kvalning pålitelig kan levere.
