
 EN
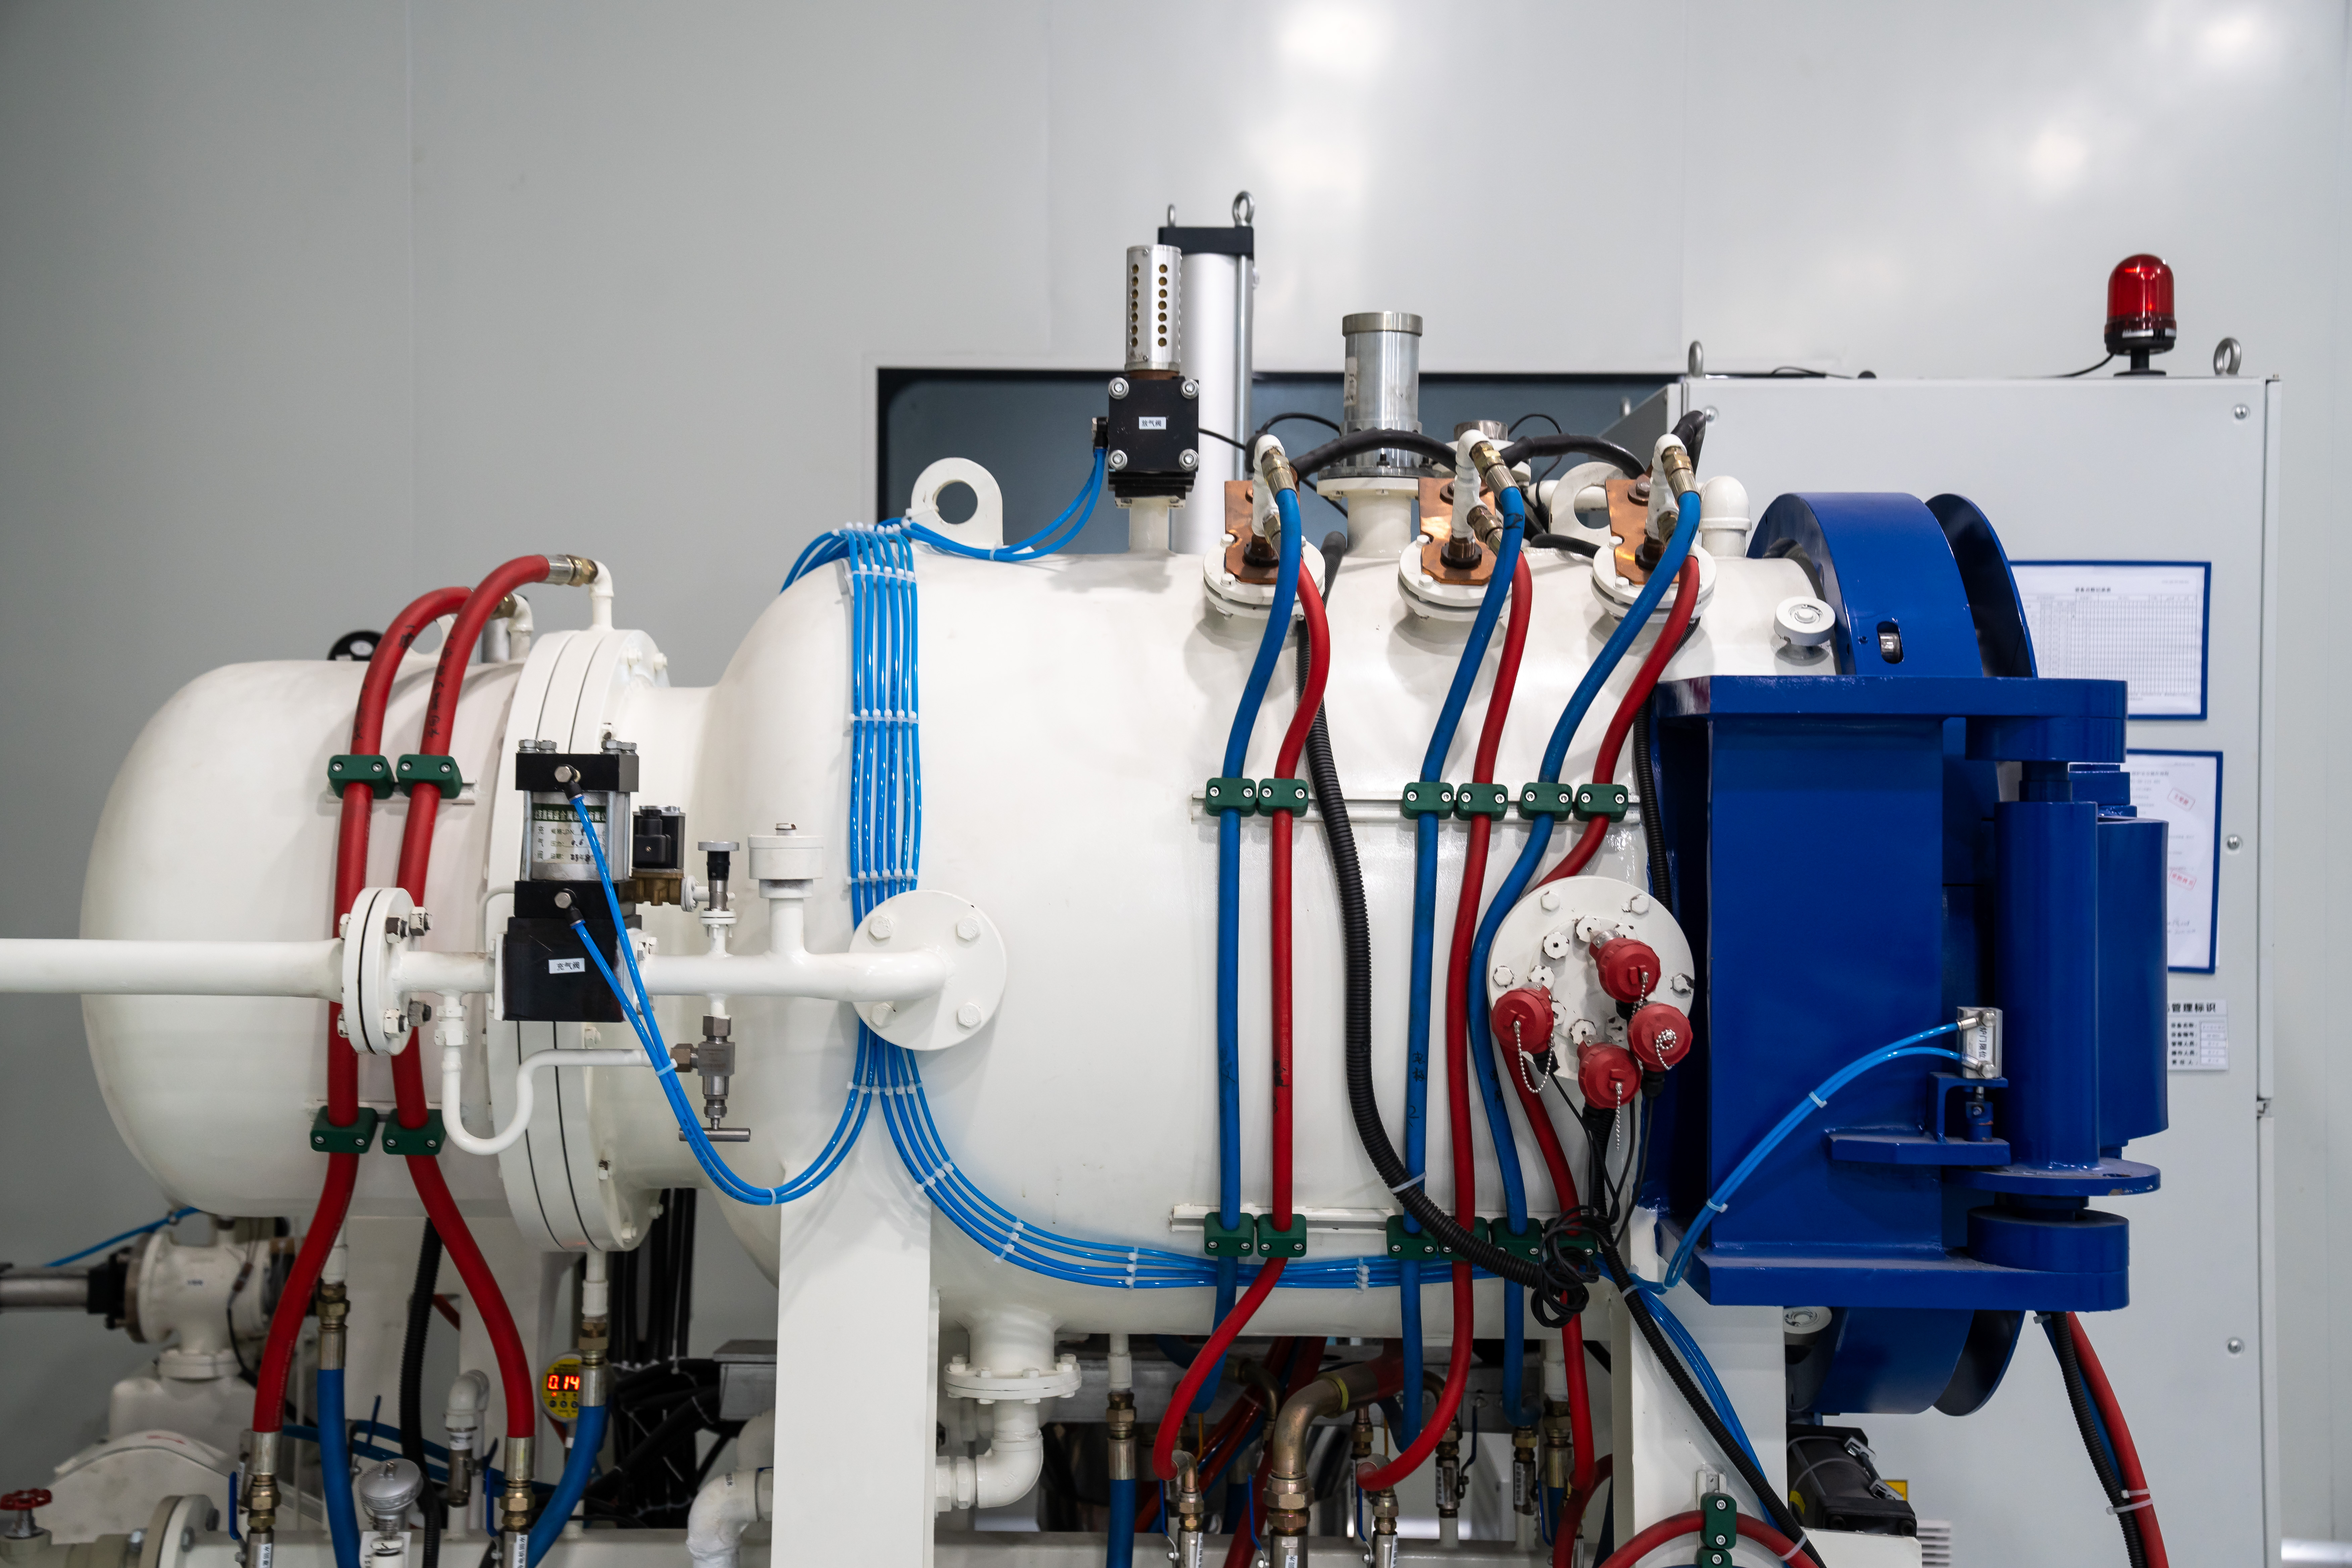
部品の変形は、高精度製造および熱処理工程において最も重大な課題の一つです。部品が焼入れおよび冷却を受ける際、応力分布の不均一性や温度勾配により、反り、曲がり、寸法変化などが生じ、その結果、機能性が損なわれたり、高コストな再加工や廃棄が必要になったりします。 真空ガス冷却炉 真空ガス急速冷却炉は、この重要な課題に対処するために、制御された均一な冷却を実現し、適切な焼入れによる金属組織上の利点を維持しつつ、変形を大幅に低減します。
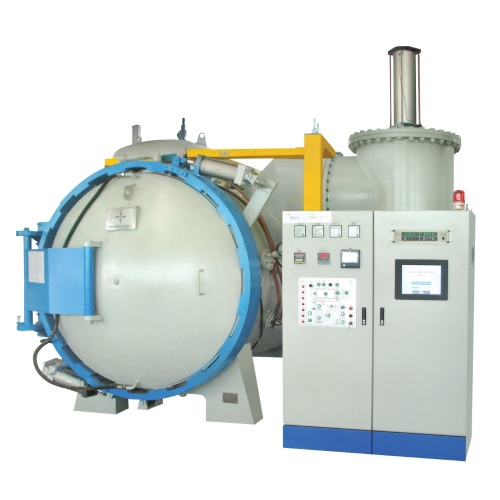
真空ガス焼入れ炉は、従来の油冷や水冷といった焼入れ方法とは根本的に異なる原理で動作します。制御された真空環境と、正確に調整された不活性ガスによる冷却を組み合わせることで、この技術は酸化を最小限に抑え、液体による汚染を完全に排除し、部品全体の体積にわたって迅速かつ均一な温度低下を実現します。真空ガス焼入れ炉の動作原理と、それがなぜ変形を低減するのかを理解することは、品質指標の向上、不良品率の削減、および過酷な使用条件における製品信頼性の向上を目指すメーカーにとって不可欠です。
制御された冷却が変形を最小限に抑える仕組み
真空ガス焼入れ炉における均一な温度分布
真空ガス焼入れ炉は、被処理材の全表面および内部領域にわたって均一な冷却を実現する制御された熱環境を創出します。浸漬焼入れでは、部品の形状や流体の循環パターンによって流体との接触状態が不均一になることがありますが、真空ガス焼入れ炉では、加圧された不活性ガスを用いるため、複雑な形状の周囲および内部を予測可能な一貫性で流れさせることができます。この均一な冷却により、熱勾配が直接低減され、熱勾配は焼入れ工程における残留応力の発生およびその後の変形の主な原因です。
平衡冷却による応力低減
真空ガス急速冷却炉は、制御された圧力およびガス流速で動作するため、技術者は各合金および部品形状に応じた熱伝達特性に合致する冷却速度を精密に設定できます。油や水による急冷と比べて、真空ガス急速冷却炉を用いたより緩やかで予測可能な冷却では、相変態に伴う応力の発生が大幅に抑えられます。この平衡的な冷却機構により、相変態応力が部品全体に均一に分散されるため、従来の熱処理工程でよく見られる歪み、亀裂、寸法変化といった局所的な応力集中が防止されます。
真空ガス急速冷却炉の技術と雰囲気制御
酸化および表面劣化の防止
真空ガス急速冷却炉は、加熱および冷却の両工程において低酸素環境を維持するため、表面の酸化や脱炭を防ぎ、後工程の加工を困難にしたり疲労寿命を低下させたりすることを回避します。この炉で使用される不活性ガス(通常は窒素またはアルゴン)により、露出しているすべての部位で均一な表面化学状態が保たれる保護雰囲気が形成されます。このような雰囲気制御は、表面品質の向上や追加の洗浄工程の不要化に加え、従来の処理環境と比較して歪みに強く、より均一な材料特性を実現します。
精密な圧力およびガス流量管理
現代の真空ガス急速冷却炉システムは、変態プロセスの各段階に応じて冷却工程中のガス圧および流量を調整できるプログラム制御機能を備えています。初期の急速冷却段階では、高い圧力と流量により表面からの熱除去が促進されますが、同時に真空ガス急速冷却炉は過度な熱衝撃を防ぐため、条件を厳密に制御します。部品の温度が低下し、内部領域が臨界変態域に近づくにつれて、真空ガス急速冷却炉はガス流速を低下させ、より緩やかな冷却と応力緩和を実現します。これにより、処理対象の材料および形状に最適化された熱履歴が形成され、歪みを最小限に抑えることができます。
真空ガス急速冷却炉システムによる歪み低減の産業的メリット
寸法精度の向上と公差の厳格化
真空ガス焼入れ炉で処理された部品は、従来の焼入れ法と比較して、熱処理後の寸法変化が著しく小さく、二次加工を伴わずにより厳しい公差を確保できます。真空ガス焼入れ炉によって、重要な部位における歪みが0.005インチから0.001インチ以下に低減される場合、その下流工程への影響として、研削・ホーニング・二次機械加工のコスト削減が実現します。高精度ベアリングの内外輪、ギア歯面、油圧部品の内径穴などにおいて、真空ガス焼入れ炉がもたらす寸法安定性は、直接的に組立時の適合性向上、不良品の削減、および使用中の製品性能の向上につながります。
工具寿命の延長と再加工サイクルの低減
熱処理後の部品の寸法が仕様に近い状態で維持されると、研削および仕上げ工程における材料のばらつきや過剰な切削量が減少するため、工具寿命が延びます。真空ガス焼入れ炉を用いることで、公差外れによる歪みに起因する手直し率が大幅に低下し、生産性の高い作業に向けた設備余力を確保でき、製造リードタイムの短縮にもつながります。真空ガス焼入れ炉を導入したメーカーでは、部品の修正工程が必要となる割合が減少すること、および従来の焼入れ方式に伴う予測不能な不良・手直しによる遅延が解消されることから、工程全体のサイクルタイムが15~30%短縮されたとの報告があります。
材料性能および機械的特性の均一性
真空ガス焼入れ炉は、制御された冷却環境により、従来の油焼入れで生じる硬度帯や軟点を引き起こす熱的乱れを排除するため、部品間およびロット間で極めて均一な硬度分布と心部特性を実現します。この均一性により、疲労強度、衝撃抵抗性、耐摩耗性が予測可能かつ定量的に評価可能となり、設計者は確信を持って設計でき、過剰な仕様設定を回避できます。真空ガス焼入れ炉で硬化された部品は、現場運用における早期故障が少なく、保証請求が削減され、信頼性が競争上の主要な差別化要因となる市場において、ブランドの評判が向上します。
よくある質問
真空ガス焼入れ炉は、油焼入れと比較して通常どれほど変形を低減できますか?
真空ガス焼入れ炉は、部品の形状、合金の種類、断面サイズによって異なりますが、従来の油冷焼入れと比較して、歪みを通常60~80%低減できます。複雑な形状や薄肉部品の場合、冷却がより均一になるため、局所的な過硬部や油冷焼入れ部品に見られる応力集中領域の発生を抑えられ、歪み低減率は85%を超えることもあります。ただし、歪み低減の程度は具体的な工程条件や材料特性に大きく依存するため、ご使用の用途に応じた期待される改善効果を定量的に評価するには、真空ガス焼入れ炉を用いた試作試験が不可欠です。
すべての鋼合金が真空ガス焼入れ炉での処理に適していますか?
航空宇宙、自動車、精密製造分野で使用されるほとんどの合金鋼(工具鋼、浸炭鋼、ステンレス鋼など)は、真空ガス焼入れ炉による処理に適しています。ただし、脱炭感受性が強く、あるいは極めて急速な冷却速度を必要とする合金については、油焼入れから真空ガス焼入れ炉への切り替えに際して、プロセスの最適化が必要となる場合があります。お客様の特定の合金種および部品形状について、熱処理パートナーが詳細に評価し、所定の硬度および機械的特性を達成できるとともに、ご要望の寸法変形低減効果も得られるよう、真空ガス焼入れ炉の処理条件を確認する必要があります。
真空ガス焼入れ炉を用いた場合のコスト増加は、従来の焼入れ方法と比較してどの程度ですか?
真空ガス焼入れ炉は油冷装置に比べて初期投資コストが高くなりますが、投資回収は通常、不良品の削減、再加工率の低下、二次仕上げ作業の労務費削減、および初回合格率の向上によって実現されます。現在、変形による不合格率が5~15%となっている高精度部品の場合、真空ガス焼入れ炉を導入することで、単に不良品・再加工の削減だけでも2~4年で投資費用を回収できます。また、生産量の増加、設計余裕幅の縮小、および顧客の品質要求水準の向上(従来の焼入れでは安定して満たせないレベル)に伴い、真空ガス焼入れ炉の経済的妥当性はさらに高まります。
