
 EN
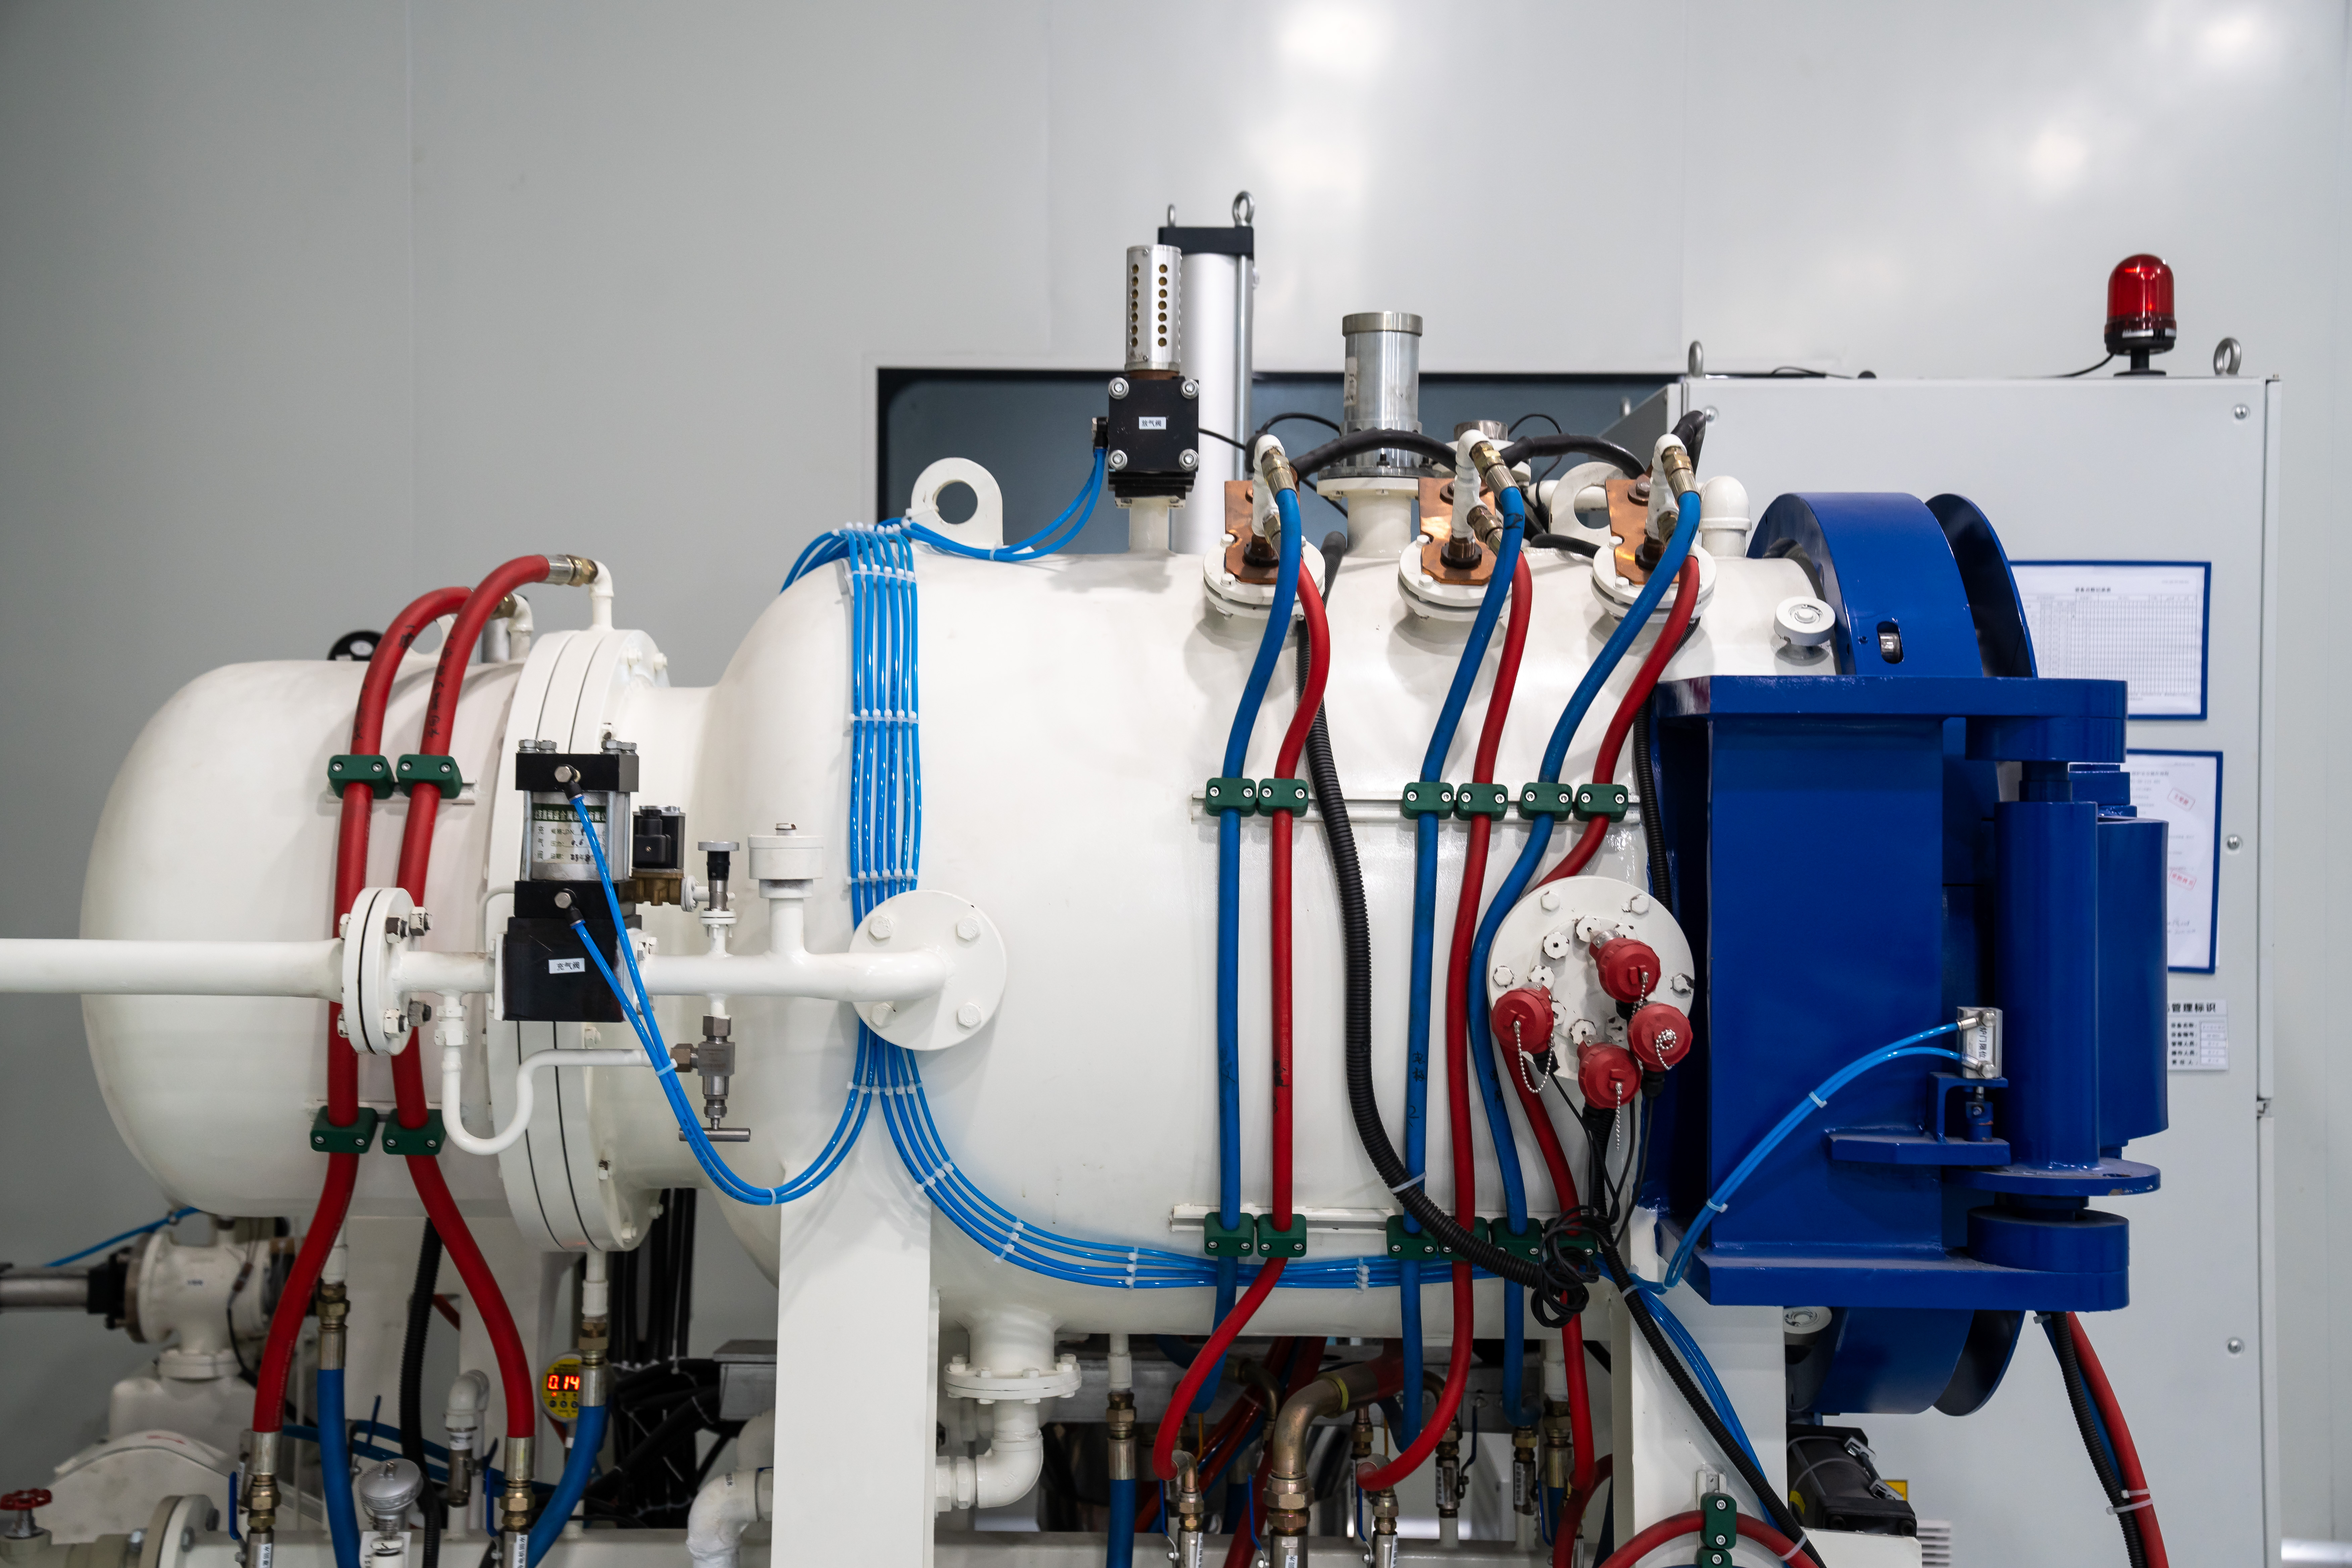
Deformation af dele udgør én af de største udfordringer inden for præcisionsfremstilling og varmebehandlingsprocesser. Når komponenter gennemgår hærtnings- og afkølingsprocesser, kan ujævn spændingsfordeling og termiske gradienter føre til krumning, bøjning og dimensionelle ændringer, der påvirker funktionaliteten negativt og kræver kostbar omformning eller kassering. En vakuum-gasudblæsningsovn løser dette kritiske problem ved at levere kontrolleret, ensartet afkøling, hvilket markant reducerer deformation, samtidig med at de metallurgiske fordele ved korrekt hærdning bevares.
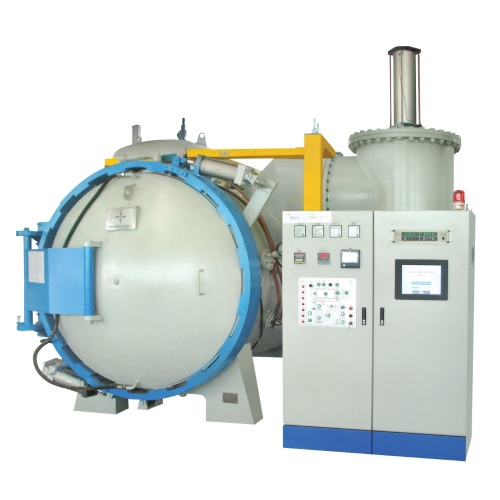
Vacuumgasudskiftningsovnen fungerer på en grundlæggende anden måde end traditionelle olie- eller vandudskiftningsmetoder. Ved at kombinere en kontrolleret vakuummiljø med præcist kalibreret inaktiv gasafkøling minimerer denne teknologi oxidation, eliminerer væskeforurening og muliggør hurtig, men jævn temperaturnedgang i hele komponentens volumen. At forstå, hvordan en vacuumgasudskiftningsovnen fungerer, og hvorfor den reducerer deformation, er afgørende for producenter, der ønsker at forbedre kvalitetsmålene, reducere udskudsprocenten og øge produktets pålidelighed i krævende anvendelser.
Hvordan kontrolleret afkøling minimerer deformation
Jævn temperaturfordeling ved brug af vacuumgasudskiftningsovne
Vacuumgasudblæsningsovnen skaber en kontrolleret termisk miljø, der fordeler afkøling jævnt over alle overflader og indre sektioner af et arbejdsemne. I modsætning til nedsænkningsudblæsning, hvor væskekontakt kan være uensartet på grund af emnets geometri og væskestrømningsmønstre, anvender en vacuumgasudblæsningsovn trykluftet inaktiv gas, der strømmer rundt om og gennem komplekse former med forudsigelig konsekvens. Denne jævne afkøling reducerer direkte termiske gradienter, som er den primære årsag til opbygning af restspændinger og efterfølgende deformation under hærtningscyklussen.
Spændningsreduktion gennem ligevægtsafkøling
En vakuumgasafkølingsovn fungerer ved kontrollerede tryk og gasstrømningshastigheder, hvilket giver ingeniører mulighed for at justere afkølingshastighederne, så de svarer til de specifikke varmeoverførselskrav for hver legering og hver dels geometri. Langsommer og mere forudsigelig afkøling i en vakuumgasafkølingsovn reducerer intensiteten af faseomdannelsesspændinger i forhold til voldsom afkøling i olie eller vand. Denne ligevægtsafkølingsmekanisme betyder, at omdannelsesspændinger fordeler sig mere jævnt gennem hele delens volumen og forhindrer de lokale spændingskoncentrationer, som typisk forårsager udbøjning, revner og dimensionelle ændringer i konventionelle varmebehandlingsprocesser.
Vakuumgasafkølingsovnteknologi og atmosfærisk kontrol
Eliminering af oxidation og overfladedegradation
En vakuumgasafkølingsovn opretholder en miljø med lav iltkoncentration både under opvarmnings- og afkølingsfasen, hvilket forhindrer overfladeoxidation og decarburering, der ellers ville komplicere efterfølgende behandling og reducere udmattelseslevetiden. Den inerte gas, der anvendes i en vakuumgasafkølingsovn – typisk kvælstof eller argon – skaber en beskyttende atmosfære, der sikrer konsekvent overfladekemi på alle eksponerede områder. Denne atmosfæreregulering forbedrer ikke kun overfladekvaliteten og eliminerer behovet for yderligere rengøringsprocesser, men bidrager også til mere ensartede materialeegenskaber, der modstår deformation bedre end dele, der er behandlet i konventionelle miljøer.
Præcis tryk- og gasstrømsstyring
Moderne vakuumgasudblæsningsovnssystemer er udstyret med programmerbare kontroller, der justerer gastryk og strømningshastighed under afkølingsprocessen for at tilpasse sig hver fase af transformationsprocessen. Under den indledende hurtige afkølingsfase øger højere tryk og strømningshastighed varmeaftrækningen fra overfladen, mens vakuumgasudblæsningsovnen opretholder kontrollerede forhold for at forhindre overdreven termisk chok. Når emnet afkøles og de indre områder nærmer sig den kritiske transformationszone, kan vakuumgasudblæsningsovnen reducere gasstrømningshastigheden for at tillade en mere gradvis afkøling og spændingslindring, hvilket skaber en tilpasset termisk profil, der minimerer deformation for det specifikke materiale og den pågældende geometri.
Industrielle fordele ved reduceret deformation med vakuumgasudblæsningsovnssystemer
Dimensionel nøjagtighed og strammere tolerancer
Dele, der behandles i en vakuumgasudblæsningsovn, udviser betydeligt lavere dimensionel variation efter behandlingen sammenlignet med konventionelle udblæsningsmetoder, hvilket giver producenterne mulighed for at overholde strammere tolerancer uden sekundære efterbearbejdningstrin. Når en vakuumgasudblæsningsovn reducerer deformationen fra 0,005 tommer til 0,001 tommer eller mindre på kritiske deletræk, medfører det i efterfølgende processer færre slibnings-, slibnings- og sekundære maskinbearbejdningsomkostninger. For præcisionslagerringe, tandhjulstænder og hydrauliske komponenters boringer betyder den dimensionelle stabilitet fra en vakuumgasudblæsningsovn direkte forbedret monteringspasform, reduceret udskud og forbedret produktpræstation under brug.
Forlænget værktøjsliv og reducerede omarbejdningscyklusser
Når dele efter varmebehandling bevares næsten på mål, øges værktøjets levetid, fordi slibnings- og færdiggørelsesoperationer støder på mindre variation i materialet og undgår unødigt stort materialefratag. En vakuumgasglødningsovn reducerer kraftigt andelen af genarbejde, der skyldes udtværing uden for tolerancegrænserne, hvilket frigør kapacitet til produktivt arbejde og fremskynder gennemløbstiden. Producenter, der anvender en vakuumgasglødningsovn, rapporterer cykeltidsreduktioner på 15–30 %, fordi færre dele kræver korrektionscyklusser og fordi vakuumgasglødningsovnen muliggør effektiv planlægning uden de uforudsigelige udskuds- og genarbejdsforsinkelser, som er karakteristiske for traditionelle glødningsmetoder.
Materialepræstation og mekanisk egenskabskonsistens
En vakuumgasudblæsningsovn leverer hærdeprofiler og kerneegenskaber, der er bemærkelsesværdigt ensartede fra emne til emne og fra parti til parti, fordi den kontrollerede afkølingsmiljø eliminerer den termiske uorden, der forårsager hærdebånd og bløde pletter i konventionelt hærdede emner. Denne ensartethed betyder, at udmattelsesstyrke, stødfasthed og slidpræstation bliver forudsigelige og målelige, hvilket giver ingeniører mulighed for at designe med tillid og undgå overdimensionering. Komponenter, der er hærdet i en vakuumgasudblæsningsovn, oplever færre tidlige fejl under brug i praksis, hvilket reducerer garantikrav og forbedrer mærkevarens ry i konkurrenceprægede markeder, hvor pålidelighed er en primær differentieringsfaktor.
Ofte stillede spørgsmål
Hvor stor en reduktion af deformation kan en vakuumgasudblæsningsovn typisk opnå sammenlignet med oliehærdning?
En vakuumgasudblæsningsovn reducerer typisk deformation med 60–80 procent i forhold til konventionel olieudblæsning, afhængigt af reservedelens geometri, legeringstype og tværsnitsstørrelse. For komplekse eller tyndvæggede komponenter kan reduktionen overstige 85 procent, fordi vakuumgasudblæsningsovnen sikrer mere ensartet afkøling, hvilket forhindrer de lokale hårde pletter og spændingskoncentrationszoner, der ofte opstår i olieudblæste dele. Den præcise reduktion af deformation afhænger af specifikke procesparametre og materialeegenskaber, hvorfor prototypeforsøg med en vakuumgasudblæsningsovn er afgørende for at kvantificere de forventede forbedringer i din specifikke anvendelse.
Er alle stållegeringer velegnede til behandling i en vakuumgasudblæsningsovn?
De fleste legerede stålsorter, der anvendes inden for luftfart, automobilindustrien og præcisionsfremstilling, er velegnede til en vakuumgasudglødningsovn, herunder værktøjsstål, overfladehærdede stålsorter og rustfrie stålsorter. Dog kan legeringer med stor følsomhed over for decarburering eller legeringer, der kræver ekstremt hurtige afkølingshastigheder, kræve procesoptimering, når der skiftes fra olieudglødning til en vakuumgasudglødningsovn. Din varmebehandlingspartner bør vurdere din specifikke legering og geometri for at bekræfte, at parametrene for en vakuumgasudglødningsovn kan opfylde målene for hårdhed og mekaniske egenskaber samt samtidig levere den ønskede reduktion i deformation.
Hvad er den typiske omkostningspåvirkning ved brug af en vakuumgasudglødningsovn i forhold til traditionelle udglødningmetoder?
Selvom en vakuumgasudblæsningsovn har omkostninger, der er højere end ved olieudblæsningsudstyr, kommer afkastet typisk fra reduceret udskilning, lavere genarbejdsrater, reduceret arbejdskraft til sekundær finish og forbedret gennemløb i første forsøg. For præcisionskomponenter, hvor afvisningsraterne på grund af deformation i øjeblikket ligger mellem 5 og 15 procent, kan en vakuumgasudblæsningsovn betale sig selv inden for 2 til 4 år alene gennem eliminering af udskilning og genarbejde. Den økonomiske begrundelse for en vakuumgasudblæsningsovn bliver stærkere, når produktionsvoluminerne stiger, når konstruktionsmarginer bliver strammere og når kundernes krav til kvalitet stiger ud over det, som konventionel udblæsning pålideligt kan levere.
Indholdsfortegnelse
- Hvordan kontrolleret afkøling minimerer deformation
- Vakuumgasafkølingsovnteknologi og atmosfærisk kontrol
- Industrielle fordele ved reduceret deformation med vakuumgasudblæsningsovnssystemer
-
Ofte stillede spørgsmål
- Hvor stor en reduktion af deformation kan en vakuumgasudblæsningsovn typisk opnå sammenlignet med oliehærdning?
- Er alle stållegeringer velegnede til behandling i en vakuumgasudblæsningsovn?
- Hvad er den typiske omkostningspåvirkning ved brug af en vakuumgasudglødningsovn i forhold til traditionelle udglødningmetoder?
