
 EN
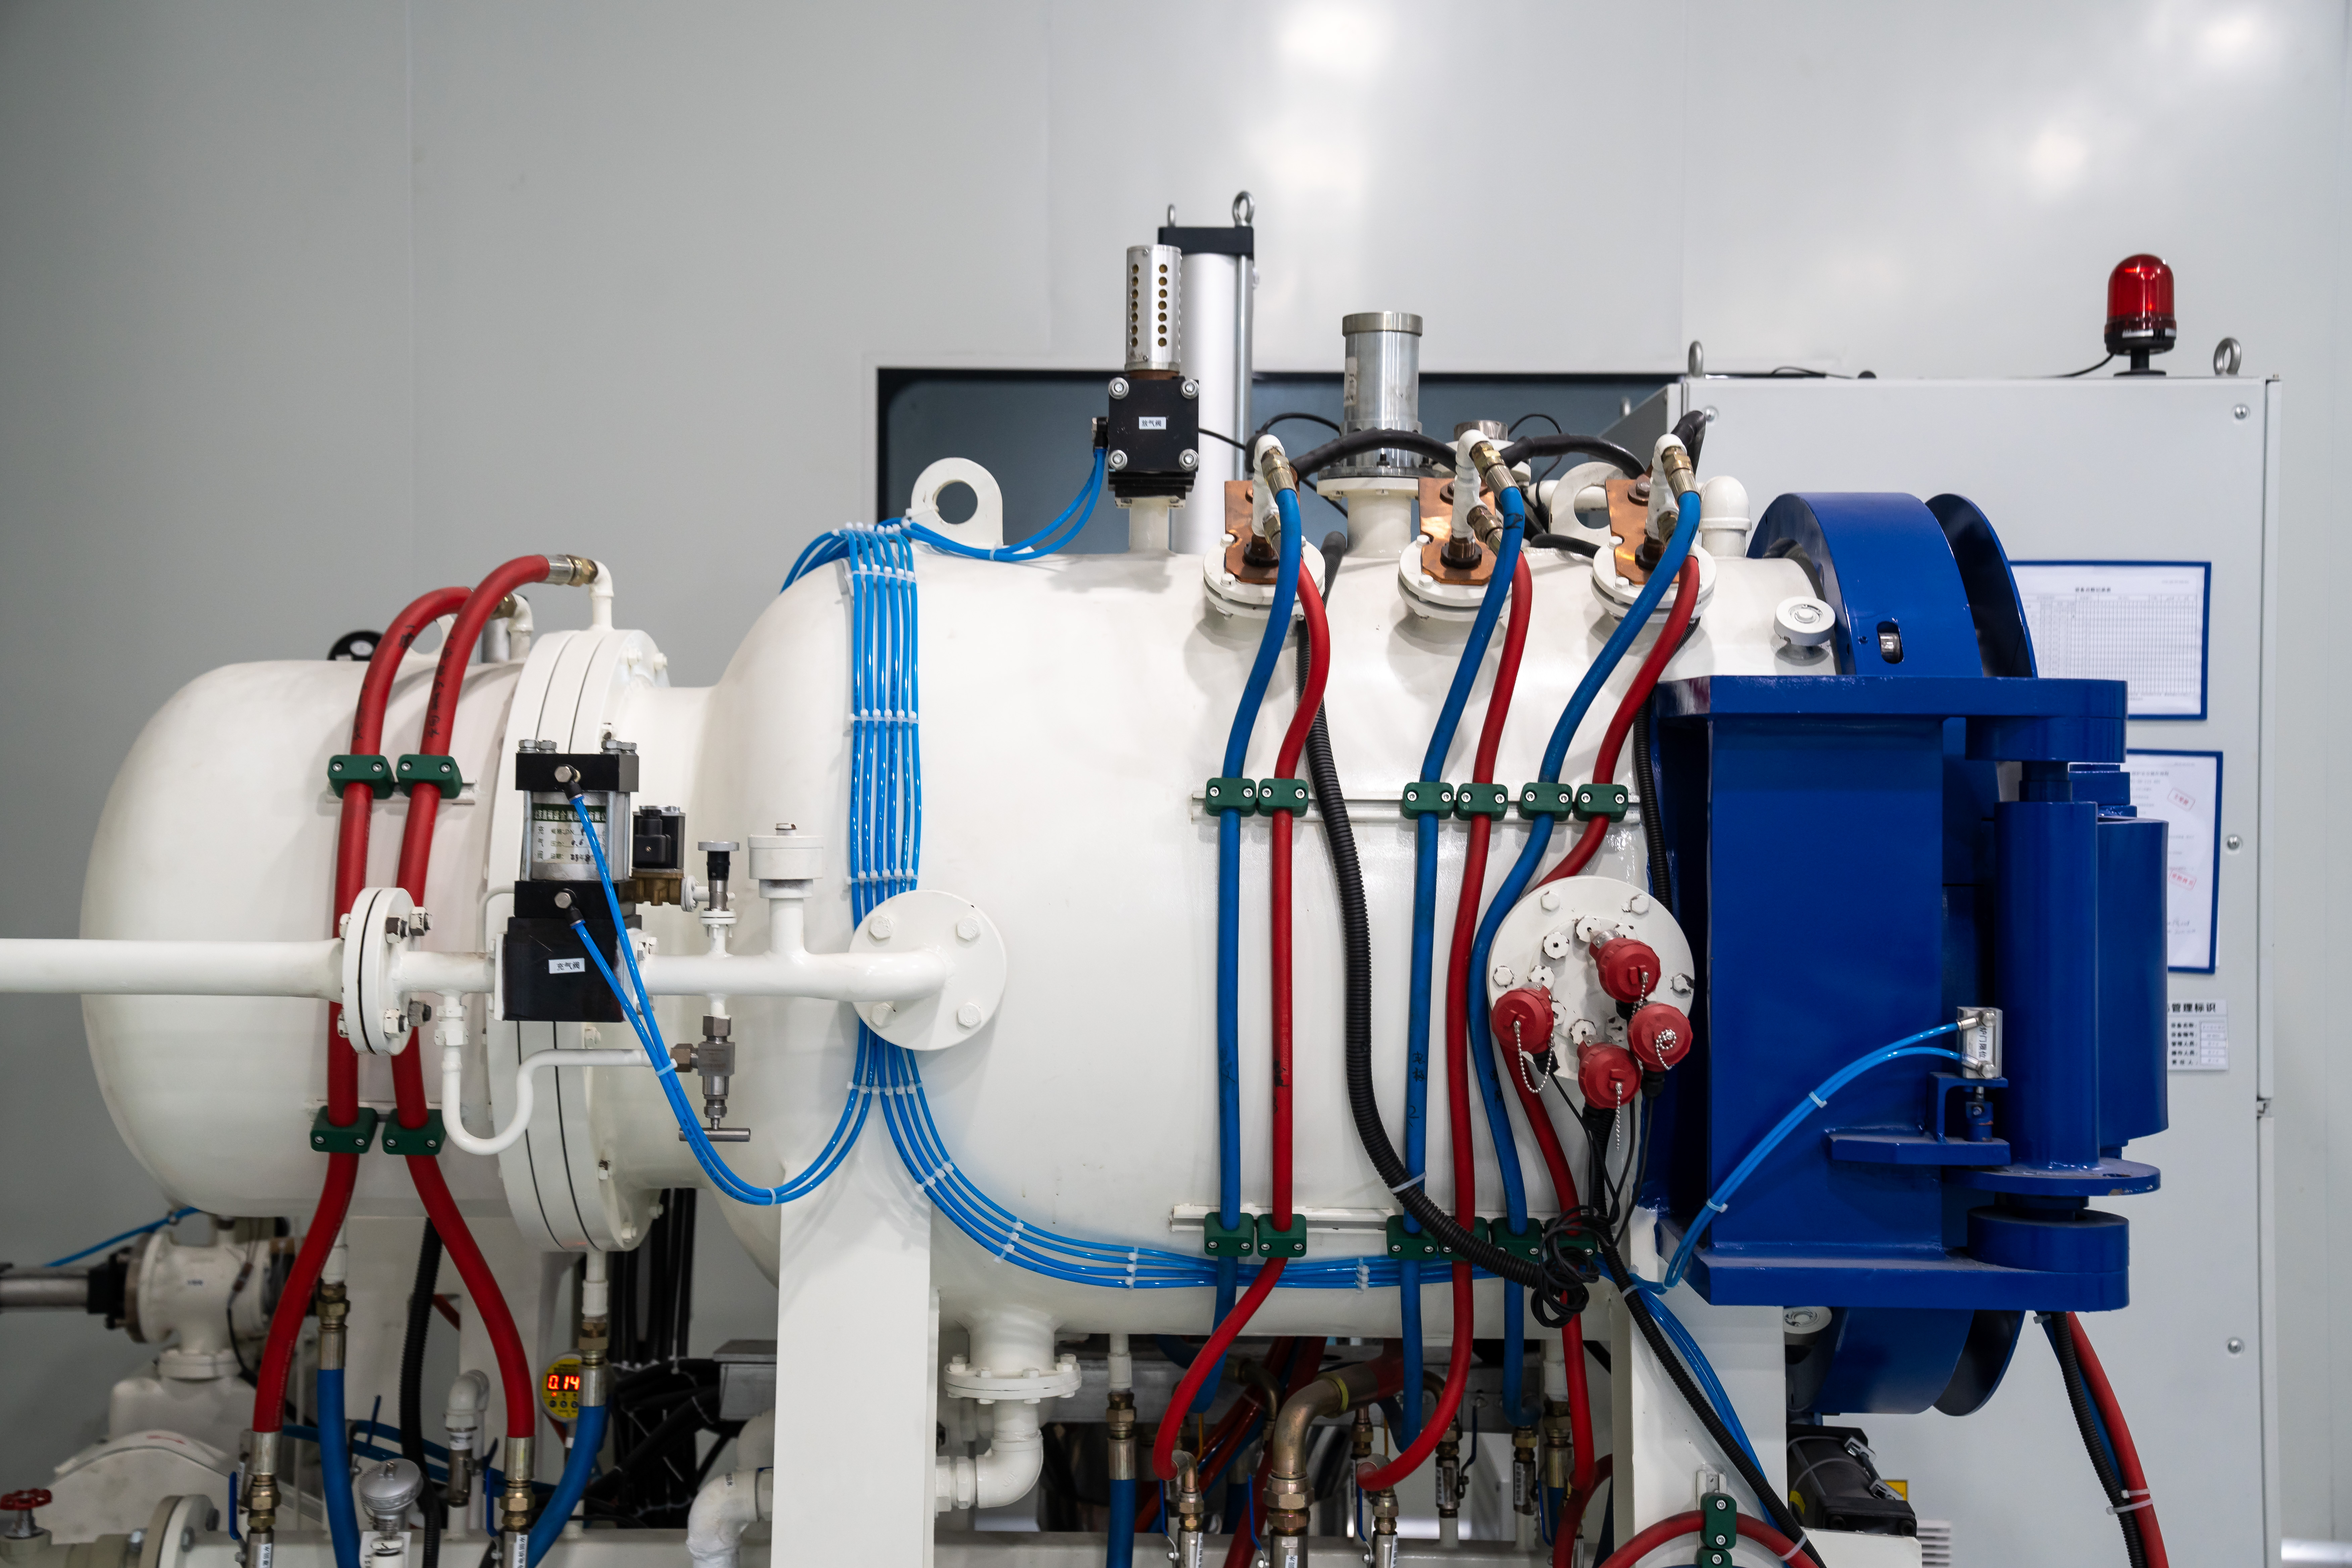
Бөлшектердің деформациялануы дәлдікпен жасалатын өндіріс пен жылумен өңдеу процестеріндегі ең маңызды қиындықтардың бірі болып табылады. Компоненттер қатайту мен салқындату кезінде теңсіз ішкі керілулер мен жылулық градиенттер иілу, бұрылу және өлшемдік ығысуға әкеледі, бұл қызмет көрсету қабілетін төмендетеді және қымбат тұратын қайта өңдеуге немесе жарамсыз етуге әкеледі. Бір вакуумдық газдық салқындату пеші осы маңызды мәселені шешеді, себебі ол қатайтудың металлургиялық пайдасын сақтай отырып, деформацияны әлдеқайда азайтатын бақыланатын, біркелкі салқындатуды қамтамасыз етеді.
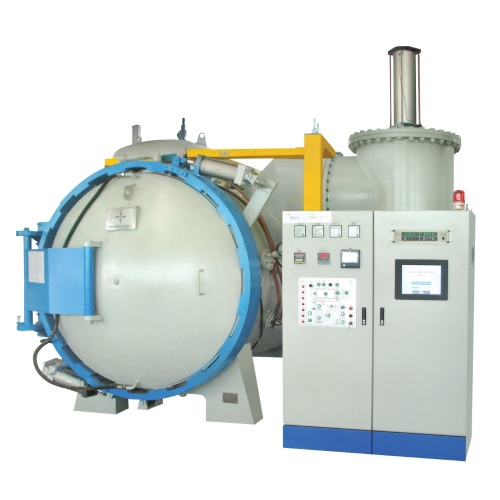
Vacuum gazmen sөндіру пеші дәстүрлі май немесе сумен сөндіру әдістерінен негізінде басқаша принцип бойынша жұмыс істейді. Бұл технология басқарылатын вакуум ортасы мен дәл реттелген инертті газбен салқындатуды үйлестіру арқылы тотығуды азайтады, сұйықтың ластануын болдырмаған және бүкіл бөлшектің көлемі бойынша тез, бірақ біркелкі температураны төмендетуге мүмкіндік береді. Vacuum gazmen sөндіру пешінің қалай жұмыс істейтінін және неге ол деформацияны азайтатынын түсіну сапа көрсеткіштерін жақсартуға, қалдықтардың пайда болуын азайтуға және қиын шарттарда қолданылатын өнімдердің сенімділігін арттыруға тырысатын өндірушілер үшін маңызды.
Қалай басқарылатын салқындату деформацияны азайтады
Vacuum gazmen sөндіру пешінің жұмысы кезіндегі біркелкі температура таратылуы
Вакуумдық газдық шаю пеші жұмыс бетінің барлық беттері мен ішкі бөліктері бойынша салыстырмалы түрде біркелкі салқындатуды қамтамасыз ететін бақыланатын жылулық ортаны құрады. Сұйықтыққа батырып салқындатуға қарағанда, мұнда бөлшектің геометриясы мен сұйықтық айналымының үлгілеріне байланысты сұйықтықпен түйісу біркелкі болмауы мүмкін, ал вакуумдық газдық шаю пеші болжанатын тұрақтылықпен күрделі пішіндердің айналасында және ішінде ағатын қысымды инертті газды қолданады. Бұл біркелкі салқындату тікелей жылулық градиенттерді азайтады, ал олар қаттыру циклы кезінде қалдық керілулердің пайда болуы мен одан кейінгі деформациялануға негізгі себеп болады.
Тепе-теңдік салқындату арқылы керілулерді азайту
Вакуумдық газдық салқындату пеші белгіленген қысым мен газ жылдамдығында жұмыс істейді, ол инженерлерге әрбір қорытпаның және бөлшектің геометриясының жылу алмасу талаптарына сай салқындату жылдамдығын дәл реттеуге мүмкіндік береді. Вакуумдық газдық салқындату пеші арқылы баяулау және болжанатын салқындату май немесе суға қарағанда фазалық түрлену кернеулерінің қаттылығын азайтады. Бұл тепе-теңдік салқындату механизмі түрлену кернеулерін бөлшектің көлемі бойынша біркелкі таратады, сондықтан дәстүрлі жылумен өңдеу процестерінде әдетте иілу, трещиналар және өлшемдік ығысуға әкелетін жергілікті кернеу шоғырлануын болдырмауға мүмкіндік береді.
Vacuum Gas Quenching Furnace Technology and Atmospheric Control
Оксидтену мен беттің нашарлауын жою
Вакуумдық газдық салқындату пеші қыздыру мен салқындату кезеңдерінде төмен оттегілі ортаны сақтайды, бұл беттік тотығу мен декарбонизацияны болдырмауға көмектеседі; ал бұл әдетте кейінгі өңдеуді қиындатады және циклдық беріктікті төмендетеді. Вакуумдық газдық салқындату пешінде қолданылатын инертті газ — әдетте азот немесе аргон — барлық ашық аймақтарда беттік химиялық құрамның тұрақтылығын қамтамасыз ететін қорғаныш атмосферасын құрады. Бұл атмосфералық бақылау тек беттік сапаны жақсартып, қосымша тазарту қадамдарын қажет етпейтін ғана емес, сонымен қатар материал қасиеттерінің біркелкілігін қамтамасыз етеді, сондықтан ол кәдімгі ортада өңделген бөлшектерге қарағанда деформацияға төзімдірек.
Дәл қысым мен газ ағысын басқару
Замамғы вакуумдық газдық салқындату пештерінің жүйелері өзгеріс процесінің әрбір кезеңіне сай газ қысымы мен ағыс жылдамдығын реттейтін бағдарламаланған басқару элементтерін қамтиды. Бастапқы тез салқындату кезеңінде жоғары қысым мен ағыс жылдамдығы беттегі жылу шығарылуын жеделдетеді, ал вакуумдық газдық салқындату пеші артық термиялық соққыдан сақтау үшін бақыланатын жағдайларды сақтайды. Бөлшек салқындай бастағанда және ішкі аймақтар өзгеріс процесінің маңызды аймағына жақындай бастағанда, вакуумдық газдық салқындату пеші газ ағысының жылдамдығын төмендетіп, баяу салқындату мен керілулердің босауын қамтамасыз ете алады; осылайша өңделетін нақты материал мен геометрияға сәйкес құрылған жылулық профиль алынады, ол деформацияны азайтады.
Вакуумдық газдық салқындату пештерінің жүйелері арқылы деформацияның азаюының өнеркәсіптік артықшылықтары
Өлшемдік дәлдік және тарылған шектер
Vacuum gazmen suyыту pechінде өңделген бөлшектердің кейінгі өңдеуден кейінгі өлшемдік ауытқулары дәстүрлі суыту әдістерімен салыстырғанда әлдеқайда төмен болады, ол өндірушілерге екіншілік жабдықтау операцияларынсыз тесіктердің толеранциясын тұрақты ұстауға мүмкіндік береді. Vacuum gazmen suyыtu pechі критикалық элементтердегі деформацияны 0.005 дюймнен 0.001 дюймге немесе одан да азға дейін төмендеткенде, оның төменгі өндірістік әсері — бұрыштау, шлифтау және екіншілік механикалық өңдеу шығындарының азаюы. Дәлдікпен жасалған подшипник ішкі сақиналары, тісті беріліс тістері және гидравликалық компоненттердің ішкі беттері үшін vacuum gazmen suyыtu pechінің қамтамасыз ететін өлшемдік тұрақтылығы тікелей жинақтауға дәл келуін, қалдықтардың азаюын және пайдалану кезіндегі өнімнің сапасын жақсартуға әкеледі.
Құралдардың қызмет ету мерзімінің ұзаруы және қайта өңдеу циклдарының азаюы
Бөлшектер жылу өңдеуден кейін сипаттамаларға өте жақын өлшемде қалса, әрі құралдың қызмет ету мерзімі артады, себебі тегістеу мен аяқтау операцияларына материалдың ауытқуы аз болады және артық материал кесілмейді. Вакуумды газды шаю пеші дәлсіздік шегінен тыс бұралуға байланысты қайта өңдеу жиілігін әлдеқайда азайтады, ол өндірістік жұмысқа қуатты босатып, өткізу қабілетін жеделдетеді. Вакуумды газды шаю пешін қолданатын өндірушілер цикл уақытын 15–30 пайызға қысқартқанын хабарлайды, себебі аз бөлшек қайта өңдеу циклын қажет етеді және вакуумды газды шаю пеші дәстүрлі шаю әдістеріне тән бақыланбайтын қалдықтар мен қайта өңдеу кешігулерінсіз жоспарлау тиімділігін қамтамасыз етеді.
Материалдың өнімділігі және механикалық қасиеттерінің тұрақтылығы
Vacuum gazmen suyыту пеші қаттылық үлгілері мен негізгі қасиеттерді бөлшектен бөлшекке және партиядан партияға дейін таңқаларлық тұрақтылықпен қамтамасыз етеді, себебі бақыланатын суыту ортасы қаттылық жолақтары мен дәстүрлі суытылған бөлшектерде болатын жұмсақ дақтарды туғызатын жылулық хаосты жояды. Бұл тұрақтылық циклдық беріктік, соққыға төзімділік және тозуға төзімділіктің болжанатын және өлшенетін болуын қамтамасыз етеді, сондықтан инженерлер сеніммен жобалауға және артық сипаттамалауға болмайды. Vacuum gazmen suyыtu peshinde қаттылатылған компоненттер өндірістік жағдайда ерте істен шығуы азаяды, бұл кепілдік талаптарын азайтады және сенімділік негізгі айырмашылық белгісі болып табылатын бәсекелестік нарықта брендтің репутациясын көтереді.
Жиі қойылатын сұрақтар
Vacuum gazmen suyыtu peshi маймен суытуға қарағанда әдетте қанша иілу азайтуын қамтамасыз етеді?
Vacuum gazmen sалқындату пеші әдеттегі маймен салқындатуға қарағанда бөлшектің геометриясына, қорытпаның түріне және қимасының өлшеміне байланысты деформацияны 60–80 пайызға азайтады. Күрделі немесе жұқа қабырғалы бөлшектер үшін бұл азайту 85 пайыздан асады, себебі vacuum gazmen sалқындату пеші біркелкі салқындату береді, ол маймен салқындатылған бөлшектерде кездесетін жергілікті қатты дақтар мен кернеу шоғырлану аймақтарын болдырмаған. Нақты деформация азайтуы нақты технологиялық параметрлер мен материал сипаттамаларына тәуелді, сондықтан сіздің нақты қолданысыңыз үшін күтілетін жақсартуларды сандық бағалау үшін vacuum gazmen sалқындату пешінде прототиптық сынақтар өткізу міндетті.
Барлық болат қорытпалары vacuum gazmen sалқындату пешінде өңделуге жарамды ма?
Аэроғарыш, автокөлік және дәлдік өндірісінде қолданылатын көптеген қорытпалы болаттар вакуумды газды шаю пешіне өте жақсы сыйысады, оның ішінде аспаптық болаттар, беттік қатайту болаттары және коррозияға төзімді маркалар. Алайда, көпшілік көміртектен арылуға сезімтал қорытпалар немесе өте жоғары салқындату жылдамдығын талап ететін қорытпалар маймен шаюдан вакуумды газды шаю пешіне ауысқан кезде процестің оптимизациялануын қажет етуі мүмкін. Сіздің жылумен өңдеу серіктесіңіз сіздің нақты қорытпаңыз бен геометрияңызға сәйкес вакуумды газды шаю пешінің параметрлері қажетті қаттылық пен механикалық қасиеттерге жетуге қабілетті екендігін, сонымен қатар сіз қажет ететін деформацияны азайту артықшылығын қамтамасыз ететіндігін растауы тиіс.
Вакуумды газды шаю пешін қолданудың дәстүрлі шаю әдістерімен салыстырғандағы типтік құны қандай?
Вакуумдық газдық шаю пешінің бастапқы құны маймен шаю жабдығына қарағанда жоғары болса да, инвестициялардан табыс әдетте қалдықтардың азаюы, қайта өңдеу көрсеткіштерінің төмендеуі, екіншілік жабдықтау еңбегінің азаюы және бірінші өтудегі өнімділіктің жақсаруы арқылы қамтамасыз етіледі. Қазіргі уақытта деформациядан бас тарту көрсеткіші 5–15 пайыз болатын жоғары дәлдікті компоненттер үшін вакуумдық газдық шаю пеші тек қана қалдықтар мен қайта өңдеуді жою арқылы 2–4 жыл ішінде өзінің құнын қайтара алады. Вакуумдық газдық шаю пешінің экономикалық негіздемесі өндіріс көлемі артқан сайын, конструкциялық шектер тарылған сайын және клиенттердің сапаға қойылатын талаптары дәстүрлі шаю әдістерінің сенімді түрде қамтамасыз ете алмайтын деңгейге көтерілген сайын күшейеді.
